


 TH
 English


Customers Also Purchased



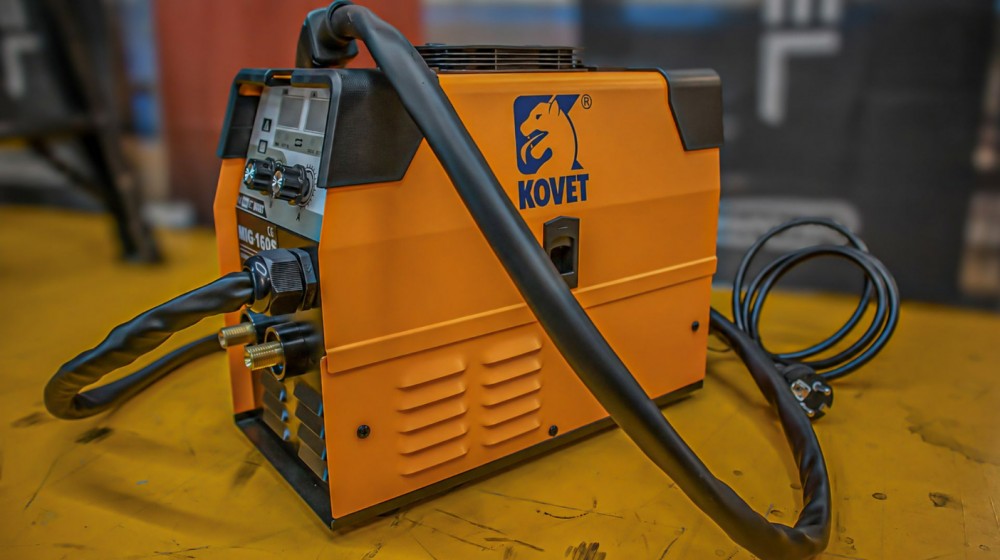
เวลาเลือก ตู้เชื่อม MIG มาใช้ เราอาจให้ความสนใจเรื่อง แรงดันไฟฟ้า กระแสเชื่อม ขนาดลวด ระบบป้อนลวด หรือความสามารถในการเชื่อมเหล็กหนา เป็นอันดับแรกครับ แต่มีอีกส่วนหนึ่ง ที่ส่งผลต่อคุณภาพการเชื่อมโดยตรง และไม่ควรมองข้าม นั่นคือ สายเชื่อม หรือชุดสายปืนเชื่อมที่ลวดต้องเดินทางผ่านจากชุดป้อนลวด ไปจนถึงปลายหัวเชื่อม
บางคนอาจคิดว่าสายเชื่อม ยิ่งยาวยิ่งสะดวก เพราะสามารถเดินเชื่อมรอบชิ้นงานได้ไกลขึ้น ไม่ต้องย้ายตู้เชื่อมบ่อย และเข้าถึงจุดทำงานได้ง่ายกว่า เมื่อเปลี่ยนจากสายสั้นมาใช้สายยาว อาจพบว่า
- ลวดเชื่อมเริ่มเดินสะดุด
- ความเร็วลวดไม่นิ่ง
- มอเตอร์ป้อนลวดทำงานหนัก
- ลวดติดอยู่ในสาย
บางครั้งลวดม้วนอยู่บริเวณชุดลูกกลิ้งจนกลายเป็นปัญหา ซึ่งเป็นหนึ่งใน ข้อผิดพลาดในการใช้ สายเชื่อม ที่ไม่ควรมองข้าม
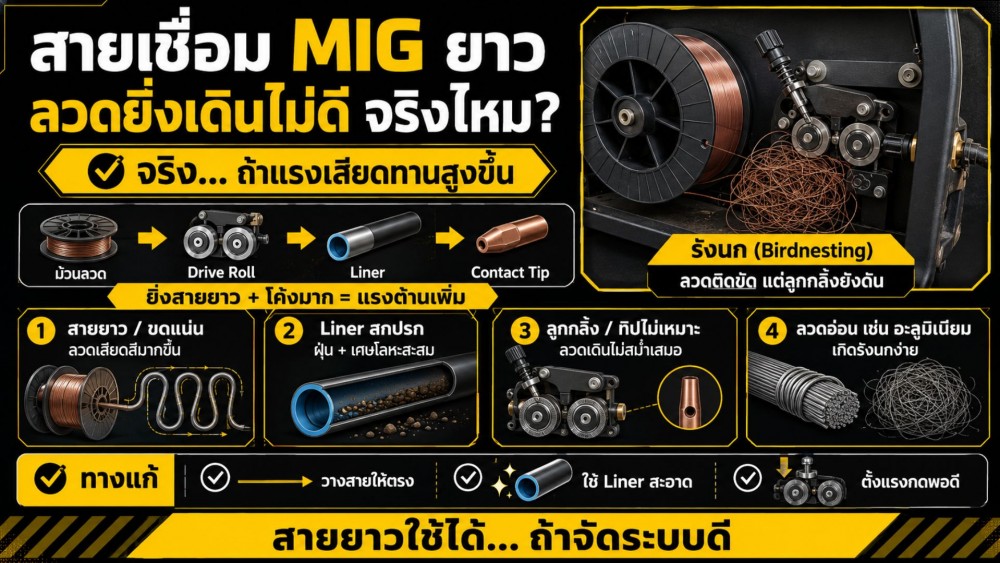
ปัญหานี้ไม่ได้เกิดจากความยาวอย่างเดียว แต่เกิดจากแรงเสียดทานสะสมตลอดเส้นทาง ที่ลวดต้องผ่าน ตั้งแต่ลูกกลิ้งป้อนลวด ท่อนำลวดภายในสายเชื่อม คอปืนเชื่อม ไปจนถึงคอนแทคทิป ที่ปลายหัวเชื่อม ยิ่งเส้นทางยาว มีส่วนโค้งมาก หรือมีสิ่งสกปรกสะสมมากเท่าไร แรงต้านที่ระบบป้อนลวดต้องเอาชนะก็ยิ่งสูงขึ้นเท่านั้น มาทำความเข้าใจว่าทำไมสายเชื่อม MIG ที่ยาวขึ้นจึงมีโอกาสทำให้ลวดเดินไม่ดี แรงเสียดทานเกิดตรงไหน และเกี่ยวยังไง กับสายเชื่อม ในงาน MIG?
สายเชื่อม MIG ทำหน้าที่ มากกว่าแค่นำกระแสไฟ
“สายเชื่อม MIG” ที่เชื่อมต่อระหว่างตู้เชื่อม หรือชุดป้อนลวดกับปืนเชื่อม ภายในชุดสายไม่ได้มีแค่สายไฟสำหรับนำกระแสเชื่อมครับ ยังมีท่อนำลวด สายแก๊ส และสายควบคุมการทำงานของไกปืนหัวเชื่อมรวมอยู่ด้วย
ลวดเชื่อมต้องใช้ลูกกลิ้งป้อนดันเข้าไปในท่อนำลวด เดินทางผ่าน สายเชื่อม ที่อาจมีความยาวหลายเมตร ผ่านคอปืน และออกจากรูของคอนแทคทิปก่อนจะเข้าสู่แนวเชื่อม
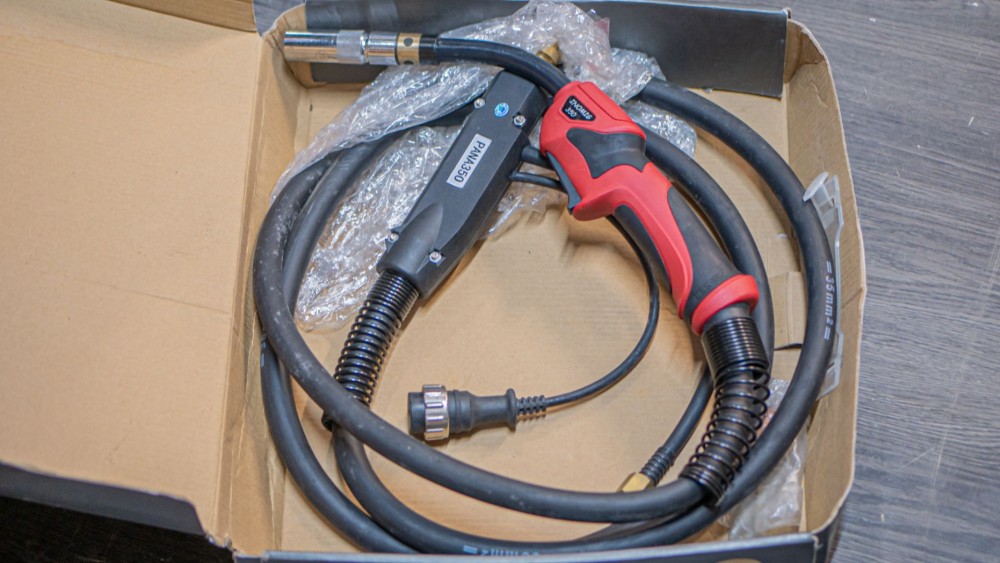
ระบบป้อนลวดของตู้เชื่อม MIG ทั่วไปมักเป็นระบบ “ดันลวด” หรือ Push System โดยมอเตอร์ และลูกกลิ้งป้อนลวดอยู่ด้านหลัง จากนั้นจึงดันลวดไปข้างหน้าตลอดความยาวของสายเชื่อม
ตู้เชื่อม MIG เชื่อมไม่ลื่น อาจเป็นเพราะสายยาวเกินไป จริงหรือไม่? คำตอบคือ จริงในบางกรณี เพราะ ระบบ MIG ทำงานได้ดีเมื่อสายมีความยาวเหมาะสม ท่อนำลวดอยู่ในสภาพดี และสายไม่ขดหรือพับมากเกินไป แต่เมื่อต้องดันลวดผ่านระยะทางที่ยาวขึ้น ความต้านทานตลอดเส้นทางจะเพิ่มขึ้น ระบบจึงต้องใช้แรงดันจากลูกกลิ้งมากขึ้น เพื่อรักษาความเร็วลวดให้คงที่
หากแรงต้านมีค่าสูงกว่ากำลังที่ระบบป้อนลวดสามารถเอาชนะได้ ลวดอาจเริ่มเคลื่อนที่แบบไม่ต่อเนื่อง
- ช่วงหนึ่งเดินเร็ว
- ช่วงหนึ่งช้าลง
- หยุดชั่วขณะก่อนจะพุ่งออกมาอีกครั้ง
ความผิดปกติเหล่านี้จะส่งผลต่ออาร์กโดยตรง ทำให้ เสียงเชื่อมไม่สม่ำเสมอ แนวเชื่อมเป็นคลื่น สะเก็ดเชื่อมเพิ่มขึ้น และควบคุมบ่อหลอมละลายได้ยาก
ทำไม สายเชื่อม MIG ยิ่งยาว แรงเสียดทานยิ่งสะสม?
ลวดไม่ได้ลอยอยู่ตรงกลางสายเชื่อมตลอดเวลา ในการใช้งานจริง เพราะจะต้องสัมผัสกับผนังด้านในของท่อนำลวดหรือ Liner อยู่เป็นระยะ โดยเฉพาะช่วงที่สายเชื่อมเกิดการโค้งงอ น้ำหนักของลวดและแรงดันจากชุดป้อนลวดจะทำให้ลวดกดเข้ากับผิวด้านในของท่อนำลวด เมื่อสายยาวขึ้น จำนวนจุดที่ลวดสัมผัสกับผนังภายในก็เพิ่มขึ้นตามไปด้วย
ยิ่งสายเชื่อมยาว ผลจากความโค้งของลวดก็ยิ่งสะสม และทำให้มอเตอร์ป้อนลวดต้องใช้แรงมากขึ้น
ความโค้งของ สายเชื่อม เพิ่มแรงกดด้านข้าง
หลายครั้งปัญหาอาจเกิดจากวิธีวางสายด้วย สายเชื่อม MIG ที่วางเป็นเส้นตรง หรือมีส่วนโค้งกว้างจะให้แรงต้านต่ำกว่าสายที่ถูกขดเป็นวงเล็ก พาดผ่านมุมโต๊ะ หักอยู่หลังเครื่อง หรือมีของหนักวางทับสายเชื่อมยาว มักมีโอกาสถูกขด หรือพาดผ่านสิ่งกีดขวางมากกว่าสายสั้น ทำให้รู้สึกว่าสายยาวทำให้ลวดเดินไม่ดี แต่สาเหตุส่วนหนึ่งอาจมาจากรูปทรง และแนวการวางสายระหว่างทำงาน
สิ่งสกปรกเพิ่มแรงต้านภายในท่อนำลวด
สำหรับสายเชื่อม ยาว สิ่งสกปรกอาจมีพื้นที่สะสมมากกว่า และการเป่าทำความสะอาด ก็อาจทำได้ยากขึ้น เมื่อเศษโลหะหรือฝุ่นกระจายอยู่หลายตำแหน่ง ลวดอาจเดินได้ปกติในช่วงแรก แต่เมื่อสายถูกงอหรืออุณหภูมิสูงขึ้น แรงต้านอาจเพิ่มจนลวดเริ่มสะดุด
ถ้าต้องเพิ่มแรงกดลูกกลิ้งมากขึ้นเรื่อย ๆ เพื่อให้ลวดเดินได้ แทนที่จะรีบขันแรงกดเพิ่ม ควรตรวจสอบสภาพของท่อนำลวดก่อน การเพิ่มแรงกดอาจช่วยได้เพียงชั่วคราว แต่ทำให้ปัญหารุนแรงขึ้น
แรงเสียดทาน ใน สายเชื่อม ส่งผล ต่อระบบป้อนลวด MIG ยังไง?
ทำไมแรงดันไฟของ ตู้เชื่อม MIG กับความเร็วป้อนลวด ถึงต้องสัมพันธ์กัน? เมื่อตั้งความเร็วลวดไว้ ระบบป้อนลวด ควรส่งลวดออกจากปลายปืนอย่างสม่ำเสมอ แต่ถ้าแรงเสียดทานในสายเปลี่ยนแปลงตลอดเวลา ความเร็วลวดจริงที่ปลายปืนอาจไม่คงที่
ตัวอย่างเช่น ขณะที่สายวางตรง ลวดอาจเดินได้ตามปกติ แต่เมื่อขยับตัวจนสายงอรอบขาโต๊ะ แรงต้านภายในจะเพิ่มขึ้น ลวดเดินช้าลง เมื่อขยับสายออกจากมุมดังกล่าว แรงต้านลดลงและลวดอาจพุ่งเร็วขึ้น อาการนี้ทำให้อาร์กสั้น และยาวสลับกัน เกิดเสียงกระแทกที่ปลายลวด แนวเชื่อมไม่สม่ำเสมอ และอาจเกิดลวดดันชิ้นงาน หรือเกิดการไหม้กลับได้
ลูกกลิ้งป้อนลวดลื่นบนผิวลวด
เมื่อแรงต้านในสายสูง ลูกกลิ้งป้อนลวดจะต้องออกแรงมากขึ้น ลูกกลิ้งอาจหมุนแต่ลวดไม่เคลื่อนที่ตาม หรือเคลื่อนที่เพียงบางช่วง บนผิวลวดอาจปรากฏรอยลื่น หรือรอยขัดจากลูกกลิ้ง
ลูกกลิ้งที่กัดผิวลวดแรงเกินไปยังสร้างเศษโลหะเพิ่มขึ้น เศษเหล่านี้จะดันเข้าไปสะสมภายในท่อนำลวด ทำให้แรงเสียดทานสูงขึ้นอีก
ลวดเกิดรังนกบริเวณชุดป้อนลวด
อาการรังนก (Birdnesting) เกิดขึ้นเมื่อลูกกลิ้ง ยังคงดันลวดไปข้างหน้า แต่ลวดไม่สามารถเคลื่อนผ่าน สายเชื่อม ได้
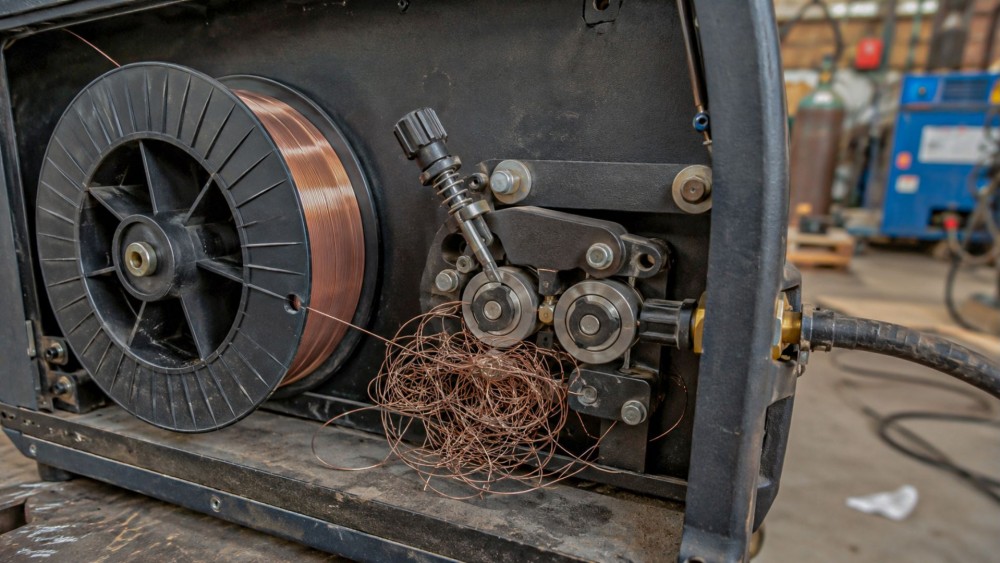
แรงดันทำให้ลวดโก่งตัว และม้วนพันกันบริเวณด้านหน้าของลูกกลิ้งป้อนลวด ปัญหานี้พบได้บ่อยเมื่อ
- สายเชื่อมยาว และขดแน่น
- ท่อนำลวดสกปรก
- คอนแทคทิปมีขนาดไม่เหมาะสม
- ปลายลวดไหม้ติดกับทิป
ลวดแต่ละชนิด ทนต่อสายยาวได้ไม่เท่ากัน
ลวดเชื่อมเหล็กคาร์บอนทั่วไป เช่น ลวด ER70S-6 มีความแข็ง และสามารถรับแรงดันจากระบบป้อนลวดได้ค่อนข้างดี จึงเหมาะกับระบบ Push ที่ใช้ในตู้เชื่อม MIG ทั่วไป ลวดมีโอกาสโก่งหรือพับภายในสายต่ำกว่าลวดชนิดอ่อน อย่างไรก็ตาม ถ้าสายเชื่อมยาวเกินไป วางโค้งมาก หรือ Liner สกปรก ลวดเหล็ก ก็ยังสามารถเดินสะดุด และเกิดรังนกได้เช่นกัน
การที่ลวดเหล็กแข็งกว่าไม่ได้หมายความว่าจะสามารถเพิ่มความยาวสายได้โดยไม่จำกัด เพราะมอเตอร์ป้อนลวด ลูกกลิ้ง ท่อนำลวด และคอนแทคทิปยังมีข้อจำกัด เมื่อแรงต้านสะสมสูงเกินไป ความเร็วลวดจะเริ่มไม่สม่ำเสมอ แม้ลวดยังไม่พับ หรือเสียรูปอย่างเห็นได้ชัด
ลวดอะลูมิเนียมไวต่อแรงเสียดทานมากกว่า
ลวดอะลูมิเนียมมีความอ่อน และโก่งตัวได้ง่าย จึงไวต่อแรงเสียดทานและการโค้งของสายมากกว่าลวดเหล็ก หากใช้ระบบดันลวดจากด้านหลังผ่านสายเชื่อม ที่ยาวเกินไป ลวดอาจพับตัวอยู่ภายในท่อนำลวดหรือเกิดรังนกบริเวณชุดป้อนได้ง่าย การใช้ท่อนำลวดแบบเหล็ก กับลวดอะลูมิเนียมยังอาจเพิ่มแรงเสียดทานและทำให้ผิวลวดถูกขูดจนเกิดเศษโลหะ
งานเชื่อมอะลูมิเนียมจึงมักใช้ท่อนำลวดชนิด PTFE หรือวัสดุที่มีผิวลื่นกว่า พร้อมลูกกลิ้งร่องรูปตัวยูที่ช่วยประคองลวดโดยไม่บีบจนเสียรูป นอกจากนี้ อาจใช้ปืนเชื่อมแบบ Spool Gun ซึ่งนำม้วนลวดมาไว้ใกล้ปืนเชื่อม หรือใช้ระบบ Push-Pull ที่มีทั้งชุดดันลวดด้านหลัง และชุดดึงลวดบริเวณปืน วิธีเหล่านี้ช่วยลดระยะที่ลวดอ่อนต้องถูกดันผ่านสาย และทำให้การป้อนลวดมีเสถียรภาพมากขึ้น
ลวด Flux Core อาจเสียรูป เมื่อกดลูกกลิ้งแรงเกินไป
ลวดไส้ฟลักซ์หรือ Flux Core มีโครงสร้างเป็นปลอกโลหะที่บรรจุสารฟลักซ์อยู่ภายใน แม้บางรุ่นจะมีความแข็งพอสมควร แต่หากใช้แรงกดลูกกลิ้งสูงเกินไป ลวดอาจแบน หรือเสียรูปได้ การเลือกลูกกลิ้งจึงต้องเหมาะกับชนิดของลวด โดยทั่วไปลวดไส้ฟลักซ์มักใช้ลูกกลิ้งร่องฟันหรือ Knurled Roll เพื่อเพิ่มแรงจับโดยไม่ต้องบีบลวดแรงเกินความจำเป็น
สายเชื่อม ยาวแค่ไหน เริ่มมีปัญหา?
สำหรับ ตู้เชื่อม MIG และลวดแต่ละชนิด ไม่มีตัวเลขเดียวที่ใช้ได้ ครับ เพราะความยาวที่ใช้งานได้ขึ้นอยู่กับกำลัง ของมอเตอร์ชุดป้อนลวด ชนิดของลวด ขนาดลวด ประเภทของ Liner คุณภาพของชุดสาย รูปแบบการวางสาย และสภาพการบำรุงรักษา
สายเชื่อมมาตรฐานที่มากับเครื่องมักเลือกมาให้สมดุลระหว่างระยะ และความสามารถในการป้อนลวด แต่หากเปลี่ยนไปใช้สายที่ยาวกว่ามาตรฐานมาก โดยไม่ตรวจสอบว่าชุดป้อนลวดรองรับ หรือไม่ โอกาสเกิดปัญหาก็เพิ่มขึ้น
สายเชื่อม ที่ยาวขึ้นเล็กน้อย อาจยังใช้งานได้ดี เมื่อใช้ลวดเหล็กขนาดเหมาะสม และวางสายตรง แต่สายความยาวนั้น อาจมีปัญหาทันทีเมื่อใช้ลวดอะลูมิเนียม หรือสายถูกขดอยู่บนพื้น จึงไม่ควรพิจารณาเฉพาะตัวเลขความยาว ให้ดูผลการป้อนลวดจริงด้วย
สรุป: สายเชื่อม MIG ยาวขึ้น ไม่ใช่ ใช้ไม่ได้ แต่ต้องจัดระบบ
สายเชื่อม MIG ที่ยาวขึ้นช่วยเพิ่มความคล่องตัว และลดการย้ายตู้เชื่อมได้จริง แต่ความสะดวก อาจต้องแลกกับแรงเสียดทาน และภาระของระบบป้อนลวด ที่เพิ่มขึ้น ลวดต้องสัมผัสกับท่อนำลวดเป็นระยะทางไกลกว่า ผ่านส่วนโค้งมากขึ้น และมีโอกาสเจอสิ่งสกปรก หรือจุดอุดตันมากขึ้น หากใช้ลวดที่อ่อนอย่างอะลูมิเนียม ผลกระทบจะยิ่งเห็นชัดกว่าลวดเหล็กทั่วไปครับ
สิ่งสำคัญ ไม่ใช่การตัดสินว่าสายยาวดี หรือไม่ดี แต่ต้องดูว่าสายยาวนั้นเหมาะกับลวด ระบบป้อน และลักษณะงานหรือไม่ ควรวางสายให้ตรง เลือก Liner ให้ตรงกับชนิดลวด ตั้งแรงกดอย่างเหมาะสม ตรวจคอนแทคทิปและเบรกม้วนลวด รวมถึงทำความสะอาดระบบเป็นระยะ
หากต้องใช้สายยาวมากหรือเชื่อมลวดอ่อนเป็นประจำ ควรพิจารณาระบบป้อนลวดแยก Spool Gun หรือ Push-Pull แทนการเพิ่มแรงกดลูกกลิ้งเพื่อฝืนให้ระบบเดิมทำงาน
การตรวจสอบ และแก้ไขอย่างเป็นระบบ จะช่วยให้ลวดเชื่อมMIG เดินผ่าน สายเชื่อม ได้สม่ำเสมอ อาร์กนิ่ง แนวเชื่อมสวยขึ้น และลดการสูญเสียเวลาจากปัญหาลวดติด หรือเกิดรังนกระหว่างทำงาน