


 TH
 English


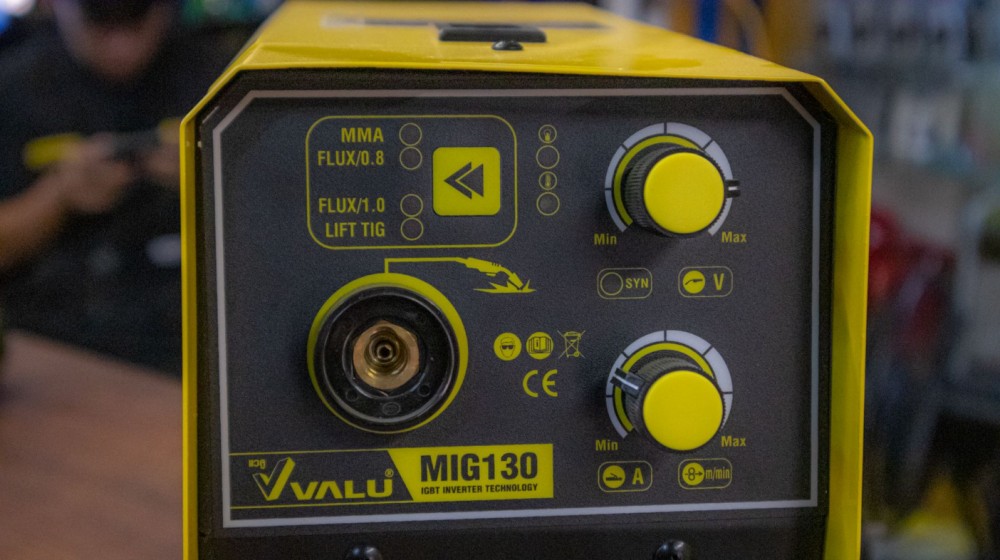
เวลาปรับ ตู้เชื่อม MIG เรามักพบค่าหลักที่ต้องใช้งานอยู่สองค่าครับ ซึ่งได้แก่ แรงดันไฟเชื่อม (Voltage หรือ V) และกระแสไฟ (A) หรือความเร็วป้อนลวด (Wire Feed Speed/WFS) เราอาจมองว่าค่าทั้งสองแยกกันทำงานได้ เช่น ถ้าอยากให้เครื่องแรงขึ้น ก็เพิ่มแรงดันไฟ หรืออยากให้ลวดออกมาเร็วขึ้น ก็หมุนเพิ่มความเร็วลวด แต่ความจริงแล้ว การเปลี่ยนค่าใดค่าหนึ่ง เพียงเล็กน้อยสามารถทำให้เสียงอาร์ก ลักษณะบ่อหลอม ปริมาณสะเก็ด และรูปร่างแนวเชื่อมของตู้เชื่อม MIG เปลี่ยนไปทันที
รู้ก่อนเลือก วิธีดูสเปคของ ตู้เชื่อม MIG ให้อ่านเป็นใน 5 นาที เหตุผลสำคัญคือ ในระบบของ ตู้เชื่อม MIG หรือเครื่องเชื่อม MIG นั้น ลวดไม่ได้เป็นแค่วัสดุเติมแนวเชื่อม แต่ยังเป็นขั้วไฟฟ้าที่ส่งเข้าสู่อาร์กอย่างต่อเนื่อง ตู้เชื่อม MIG ต้องละลายลวดให้ทันความเร็วที่ชุดป้อนลวด ดันออกมา การป้อนลวดที่เร็ว แต่พลังงาน และความยาวอาร์กไม่เหมาะสม จะทำให้ลวดเข้าไปชนชิ้นงาน และถ้าอาร์กยาวเกินไป เมื่อเทียบกับปริมาณลวด ลวดอาจเผาไหม้ย้อนกลับไปทางปลายวัสดุคอนแทคในหัวเชื่อมได้
ใน ตู้เชื่อม MIG แรงดันไฟ และความเร็วป้อนลวดเปรียบเสมือนคนสองคนที่ต้องเดินไป ในจังหวะเดียวกัน ค่าหนึ่งควบคุมลักษณะ และความยาวของอาร์ก อีกค่ากำหนดปริมาณลวด กระแสเชื่อม และอัตราการเติมเนื้อโลหะ การเดินเร็ว หรือช้ากว่ากันมากเกินไป จะทำให้กระบวนการเชื่อมทั้งหมดเสียสมดุลได้
แรงดันไฟมีผลต่อความยาว และลักษณะอาร์ก
ในกระบวนการเชื่อม MIG, MAG, และ Flux Core ของตู้เชื่อม MIG ค่าแรงดันไฟนั้น จะเกี่ยวข้องโดยตรงกับความยาวของอาร์ก หมายความว่า ระยะระหว่างปลายลวดเชื่อมที่กำลังหลอมละลายกับบริเวณบ่อหลอมบนชิ้นงาน เมื่อเพิ่มแรงดันไฟ อาร์กโดยทั่วไปจะยาวขึ้น ส่วนเมื่อปรับแรงดันไฟลดลง อาร์กจะสั้นลง
- แรงดันไฟที่เพิ่มขึ้นทำให้อาร์กแผ่กว้างขึ้น แนวเชื่อมมีลักษณะแบน และกว้างกว่าเดิม
- โลหะหลอมละลายสามารถไหลไปเชื่อมประสานบริเวณขอบแนวได้ง่ายขึ้น ในเงื่อนไขที่เหมาะสม
- ไม่ได้หมายความว่าแรงดันไฟยิ่งสูงจะยิ่งดี เพราะอาร์กที่ยาวเกินไปอาจไม่นิ่ง ทำให้สะเก็ดเพิ่มขึ้น แนวเชื่อมกว้างเกินความจำเป็น หรือเกิดร่องบริเวณขอบแนวเชื่อมได้
- แรงดันไฟที่ต่ำลงทำให้อาร์กสั้น และรวมตัวอยู่ในพื้นที่แคบกว่า แนวเชื่อมจึงมีแนวโน้มนูน และแคบขึ้น
- หากต่ำเกินไปเมื่อเทียบกับความเร็วลวด ลวดจะไม่มีเวลาหลอมละลายอย่างเหมาะสมก่อนเคลื่อนเข้าไปถึงชิ้นงาน จึงเกิดอาการลวดดันหรือกระแทกบ่อหลอมละลาย
ตัวปรับแรงดันไฟ ใน ตู้เชื่อม MIG ไม่ได้ทำหน้าที่แค่เป็นตัวเพิ่ม หรือลดความร้อน แต่มีบทบาทหลักในการกำหนดสภาพของอาร์ก และรูปทรงของแนวเชื่อม
ความเร็วป้อนลวดมีผลต่อกระแส และปริมาณเนื้อเชื่อม
ความเร็วป้อนลวด คืออัตรา ที่ชุดป้อนลวดดันลวดเชื่อมผ่านสายหัวเชื่อม และปลายคอนแทคออกไปยังอาร์ก ในตู้เชื่อม MIG ที่ใช้แหล่งจ่ายไฟแบบแรงดันคงที่ (Constant Voltage) การเพิ่มความเร็วป้อนลวดโดยทั่วไป จะทำให้กระแสเชื่อมเพิ่มขึ้น เพราะมีลวดเข้าบริเวณอาร์กมากขึ้น และระบบต้องใช้กระแสมากขึ้นเพื่อหลอมลวด ให้ทันกับอัตราการป้อน
เมื่อเพิ่มความเร็วป้อนลวด ปริมาณลวด ที่เข้าสู่แนวเชื่อมต่อหน่วยเวลา ก็เพิ่มขึ้น แนวเชื่อมอาจมีเนื้อโลหะมากขึ้น กระแสสูงขึ้น และต้องการแรงดันไฟที่เหมาะสมเพื่อรักษาอาร์ก ให้ทำงานได้อย่างเสถียร ถ้าความเร็วลวดกับแรงดันไฟไม่สอดคล้องกัน ลวดอาจดันเข้าสู่ชิ้นงานเร็วกว่าที่อาร์กจะหลอมได้ทัน
ในทางกลับกัน หากความเร็วลวดในตู้เชื่อม MIG ต่ำเกินไปเมื่อเทียบกับแรงดันไฟ อาร์กอาจเผาปลายลวดกลับเร็วเกินกว่าที่ชุดป้อนลวด จะส่งลวดมาทดแทน ลักษณะอาร์กจึงยาว ไม่นิ่ง และอาจเกิดอาการลวดไหม้ย้อนเข้าใกล้ปลายคอนแทคได้
ทำไม ตู้เชื่อม MIG จึงต้องรักษาสมดุลระหว่างสองค่านี้
รวมเหตุผล ทำไม ตู้เชื่อม MIG ถึงขึ้นชื่อว่าเป็น “เครื่องเชื่อมที่ฉลาด?” หลักการทำงานของระบบ Synnergic ของ ตู้เชื่อม MIG คือการทำให้ “อัตราที่ลวดป้อนเข้ามา” ใกล้เคียงกับ “อัตราที่อาร์กสามารถหลอมลวดออกไปได้” ตลอดแนวเชื่อมครับ นี่เป็นเหตุผลที่ ตู้เชื่อม MIG ให้ระยะอาร์กที่ค่อนข้างคงที่ เสียงเชื่อมต่อเนื่อง บ่อหลอมละลายควบคุมง่าย และเนื้อเชื่อมถูกเติมอย่างสม่ำเสมอ
ลองนึกภาพว่าชุดป้อนลวดกำลังผลักลวดไปข้างหน้าตลอดเวลา ขณะที่อาร์กทำหน้าที่ละลายปลายลวดให้สั้นลง หากลวดถูกผลักเร็วขึ้น อาร์กก็ต้องสามารถเผาไหม้แ ละหลอมลวดได้เร็วขึ้นตามไปด้วย ซึ่งมักหมายถึงกระแสเชื่อมที่เพิ่มขึ้น และแรงดันไฟ ที่อยู่ในช่วงเหมาะสมกับจุดทำงานนั้น
แต่หากอาร์กหลอมลวดได้เร็วเกินกว่าที่ป้อนเข้ามา ปลายลวดจะถอยห่างจากชิ้นงาน อาร์กจะยาวขึ้น และกระบวนการเริ่มไม่เสถียร ดังนั้น ถึงแม้ผู้ใช้งานจะเห็นปุ่มปรับแรงดันไฟกับปุ่มปรับความเร็วลวดแยกจากกัน แต่ในทางปฏิบัติค่าทั้งสองทำงานเป็นระบบเดียว ไม่สามารถเลือกค่าใดค่าหนึ่งโดยไม่สนใจอีกค่าได้
ถ้าความเร็วลวดสูง แต่แรงดันไฟต่ำเกินไป
อาการที่พบบ่อยที่สุดคือ ลวดดันออกมาจากตู้เชื่อม MIG เร็วกว่าอัตรา ที่อาร์กสามารถหลอมได้ทัน ปลายลวดชน หรือแทงเข้าไปในชิ้นงาน และบ่อหลอม อาจรู้สึกว่าหัวเชื่อมถูกผลักย้อนกลับ ได้ยินเสียงดังปะทุเป็นช่วง ๆ และเห็นสะเก็ดกระเด็นมากผิดปกติ
อาร์กในสภาพนี้มักสั้นเกินไป บางช่วงลวดแตะชิ้นงานจนเกิดการลัดวงจรนานเกินสมควร ก่อนจะแตกตัวออกอย่างรุนแรง แนวเชื่อมอาจนูนสูง ไม่ไหลประสานขอบรอยต่อ และได้ผิว ที่ไม่สม่ำเสมอ
มือใหม่ อาจเข้าใจว่าอาการลวดแทงชิ้นงานเกิดจากเครื่องเชื่อม หรือตู้เชื่อม MIG ไม่แรง จึงเพิ่มความเร็วลวดขึ้นอีกเพราะคิดว่าจะเพิ่มความร้อนให้มากกว่าเดิม แม้ความเร็วลวดที่เพิ่มขึ้นจะทำให้กระแสสูงขึ้นจริง แต่ก็เพิ่มปริมาณลวด ที่ระบบต้องหลอมพร้อมกันด้วย หากแรงดันไฟ และจุดทำงานอื่นไม่สอดคล้องกัน อาการกระแทกอาจยิ่งรุนแรงขึ้น
ถ้าแรงดันไฟสูง แต่ความเร็วลวดต่ำเกินไป
เมื่อแรงดันไฟสูงเกินไปเมื่อเทียบกับความเร็วป้อนลวด อาร์กของตู้เชื่อม MIG จะมีแนวโน้มยาวขึ้น ลวดที่ป้อนเข้ามามีปริมาณน้อย ขณะที่อาร์กสามารถหลอมปลายลวดถอยกลับได้รวดเร็ว เสียงเชื่อมอาจแหลม ฟุ้ง หรือขาดความต่อเนื่อง และบางครั้งปลายลวดอาจไหม้ย้อนกลับไปใกล้ปลายคอนแทค
- แนวเชื่อมอาจแบนและกว้างเกินไป
- เนื้อเชื่อมไม่เพียงพอเมื่อเทียบกับความกว้างของแนว
- อาจเกิดสะเก็ด หรือร่องบริเวณขอบแนวเชื่อมได้
- มีการหลอมลึกลดลงในบางสภาวะ ขณะที่ความเร็วลวดต่ำเกินไปทำให้อาร์กไม่เสถียร
อาการนี้บางครั้งอาจทำรู้สึกว่าเชื่อมง่าย เพราะลวดไม่ดันชิ้นงาน และบ่อหลอมละลายดูแผ่กว้าง แต่แนวเชื่อมที่ดูแบน หรือเรียบจากภายนอกไม่ได้รับประกันว่ารอยต่อจะหลอมติดสมบูรณ์ หากพลังงาน ปริมาณลวด และความเร็วการเดินแนวไม่เหมาะสม ก็อาจเกิดอาการ ตู้เชื่อม MIG หลอมไม่ติด หรือเนื้อเชื่อมไม่เพียงพอได้
ความเร็วในการเดินแนว เกี่ยวข้องกับแรงดันไฟของ ตู้เชื่อม MIG
ความเร็วในการเดินหัวเชื่อม แม้ไม่ได้เป็นค่าบนแผงควบคุม ก็ส่งผลโดยตรงต่อปริมาณความร้อน และเนื้อเชื่อมที่สะสมในแต่ละตำแหน่งครับ
การเดินแนวช้าเกินไป โลหะหลอม และความร้อนจะสะสมมาก แนวเชื่อมอาจกว้าง นูน หรือทำให้วัสดุบางทะลุได้ แม้แรงดันไฟ และความเร็วลวดของ ตู้เชื่อม MIG จะสมดุลกันอยู่แล้ว
ดังนั้น การตั้งค่า ตู้เชื่อม MIG มาอย่างดี ไม่ได้แปลว่าแนวเชื่อมจะเหมือนกันทุกครั้ง ถ้าผู้ใช้งานเดินหัวเชื่อมเร็วช้าสลับกัน รักษาระยะลวดยื่นไม่คงที่ หรือเปลี่ยนมุมหัวเชื่อมกลางแนว ผลลัพธ์ก็สามารถเปลี่ยนได้อย่างชัดเจน
ระบบ Synergic ช่วยให้สองค่านี้สัมพันธ์กันยังไง?
ตู้เชื่อม MIG รุ่นใหม่หลายรุ่น มีระบบ Synergic ซึ่งช่วยให้เริ่มต้นตั้งค่าได้ง่าย และลดโอกาสที่แรงดันไฟกับความเร็วลวดจะต่างกันมากเกินไป แต่ไม่ได้หมายความว่าไม่ต้องสังเกตแนวเชื่อมเลยครับ ตู้หลายรุ่นยังมีค่า Voltage Trim หรือ Arc Length Correction ให้ปรับอาร์กสั้น หรือยาวขึ้นเล็กน้อย เพื่อให้เหมาะกับรอยต่อ ท่าเชื่อม และรูปทรงแนวที่ต้องการ
ดังนั้น Synergic ควรมองว่าเป็นระบบช่วยหาจุดเริ่มต้น และรักษาสัดส่วนของค่าต่าง ๆ ไม่ใช่ระบบที่ทำให้ทุกงานสมบูรณ์โดยไม่ต้องพิจารณาวัสดุ และสภาพหน้างาน
ปัญหา ตู้เชื่อม MIG อาจไม่ได้มาจากการตั้งค่าเสมอไป
ถ้าแรงดันไฟกับความเร็วลวด ของ ตู้เชื่อม MIG เคยใช้งานได้ดี แต่จู่ ๆ อาร์กเริ่มสะดุด ไม่ควรรีบเปลี่ยนค่าบนเครื่องครับ เพราะอาจเกิดจากชุดป้อนลวด หรือหัวเชื่อม เช่น ตู้เชื่อม MIG เชื่อมไม่ลื่น อาจเป็นเพราะสายยาวเกินไป จริงหรือไม่?
- ปลายคอนแทคสึก หรือรูไม่ตรงกับขนาดลวด
- สายไลเนอร์สกปรก หรือหักงอ
- ลูกกลิ้งป้อนลวดมีขนาดไม่เหมาะสม
- แรงกดลูกกลิ้งมาก หรือน้อยเกินไป
- สายหัวเชื่อม ถูกม้วน หรือพับ
- ม้วนลวดติดขัดหรือมีสนิม
- สายดินสัมผัสไม่ดี
- แก๊สปกคลุมไม่เหมาะสม
หากลวดไม่ได้ออกมาด้วยความเร็วสม่ำเสมอ ค่าความเร็วที่แสดงบนหน้าจออาจไม่ตรงกับลวดที่ไปถึงอาร์กจริง ผู้ใช้งานจึงรู้สึกว่าเครื่องตั้งค่าไม่สมดุล ทั้งที่ต้นเหตุเกิดจากแรงเสียดทานหรือการสะดุดภายในระบบป้อนลวด
ความปลอดภัยของ ตู้เชื่อม MIG สำคัญกว่า การหาค่าด้วยตัวเอง
ตู้เชื่อม MIG ใช้กระแสไฟสูง มีทั้ง อาร์ก รังสี ความร้อน โลหะหลอมละลาย ควัน และแก๊สอัดแรงดัน การตั้งค่า หรือทดลองเชื่อมจึงควรทำในพื้นที่ที่จัดเตรียมอย่างเหมาะสม มีการระบายอากาศ ไม่มีวัสดุไวไฟ และใช้อุปกรณ์ป้องกันตามมาตรฐานของงาน
ไม่ควรทดลองเพิ่มแรงดันไฟหรือความเร็วลวดเกินช่วงที่ผู้ผลิตกำหนด รวมถึงไม่ควรใช้ค่าที่เห็นจากสื่อออนไลน์กับงานโครงสร้างโดยไม่ตรวจสอบชนิดลวด แก๊ส ขั้วไฟ และข้อกำหนดของรอยต่อ นอกจากนี้ เมื่อดันความเร็วลวดจนกระแสแอมป์พุ่งสูงขึ้น ควรคำนวณรอบการพักเครื่องตามมาตรฐานการทดสอบรอบละ 10 นาทีด้วย เพื่อป้องกันความร้อนสะสมจนบอร์ดไหม้
การใช้ ตู้เชื่อม MIG กับงานที่รับน้ำหนักหรือเกี่ยวข้องกับความปลอดภัยควรดำเนินการโดยช่างเชื่อมที่มีทักษะและอ้างอิงขั้นตอนการเชื่อมที่ได้รับการรับรอง
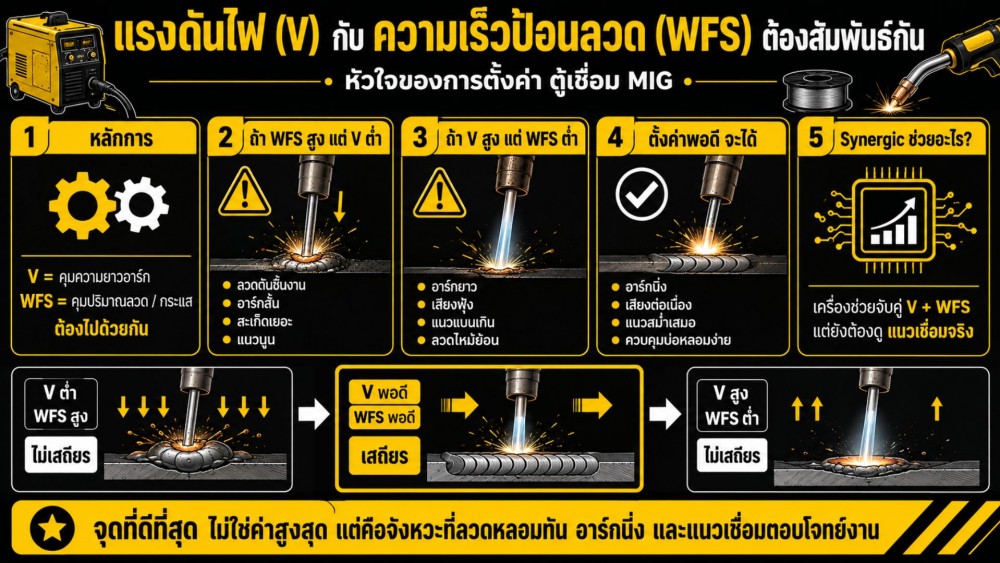
สรุป ทำไมแรงดันไฟ กับความเร็วป้อนลวด จึงต้องสัมพันธ์กัน?
แรงดันไฟของ ตู้เชื่อม MIG และความเร็วป้อนลวดต้องสัมพันธ์กัน เพราะลวดเชื่อมกำลังป้อนเข้าสู่อาร์กและหลอมละลายอย่างต่อเนื่อง ความเร็วลวดเป็นตัวกำหนดปริมาณลวด กระแสเชื่อม และอัตราการเติมเนื้อ ขณะที่แรงดันไฟควบคุมความยาวอาร์ก และรูปร่างของแนวเชื่อม หากสองค่านี้ไม่สมดุล อาร์กจะไม่สามารถหลอมลวดได้ทัน หรืออาจเผาลวดเร็วเกินไป
เมื่อความเร็วลวดสูงเกินไปเมื่อเทียบกับแรงดันไฟ ลวดอาจ กระแทกชิ้นงาน อาร์กสั้น เสียงปะทุแรง และสะเก็ดเพิ่มขึ้น แต่ถ้าแรงดันไฟสูงเกินไปเมื่อเทียบกับความเร็วลวด อาร์กอาจยาว ไม่นิ่ง แนวเชื่อมแบนเกินไป และลวดมีโอกาสไหม้ย้อนกลับได้
อย่างไรก็ตาม ความสัมพันธ์ของแรงดันไฟกับความเร็วลวดไม่ได้มีสูตรตายตัวชุดเดียวสำหรับทุกงาน เพราะยังขึ้นอยู่กับขนาด และชนิดลวด แก๊ส ความหนาวัสดุ รอยต่อ ท่าเชื่อม ระยะลวดยื่น ความเร็วเดินแนว และเทคโนโลยีของตู้เชื่อมแต่ละรุ่น
ตู้เชื่อม MIG รุ่นใหม่ที่มีระบบ Synergic สามารถช่วยจับคู่ค่าต่าง ๆ ให้สัมพันธ์กันได้ง่ายขึ้น แต่เราก็ยังต้องเข้าใจว่าเครื่องกำลังปรับอะไร และสังเกตพฤติกรรมของอาร์กกับแนวเชื่อมอยู่เสมอ
สำหรับ ตู้เชื่อม MIG แล้ว จุดที่เหมาะสมที่สุดไม่ได้อยู่ที่ตัวเลขสูง หรือต่ำสุด แต่อยู่ที่จุดซึ่งลวดป้อนและหลอมละลายในจังหวะเดียวกัน อาร์กมีความเสถียร และแนวเชื่อมตอบโจทย์ของชิ้นงานอย่างเหมาะสม