


 TH
 English


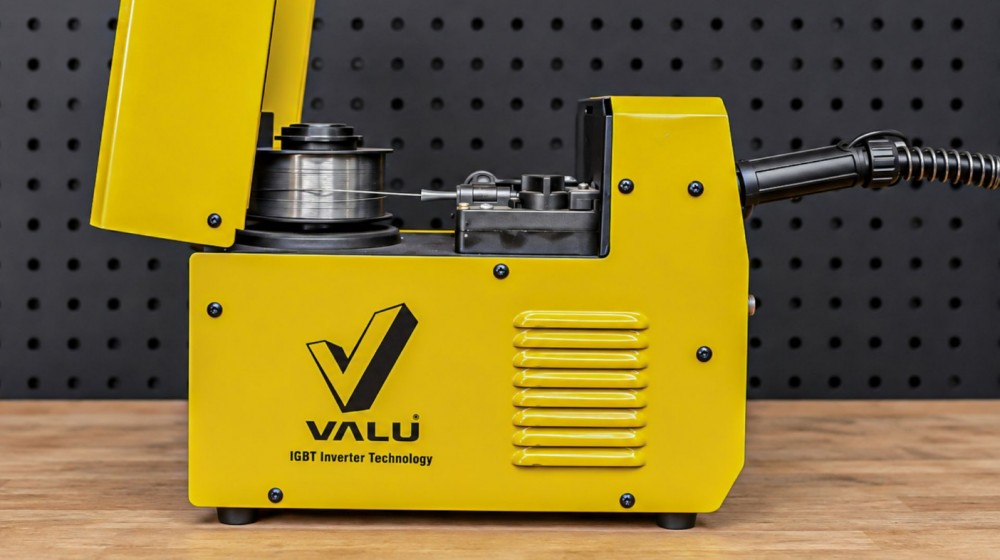
กำลังใช้ ตู้เชื่อม MIG เชื่อมงานอยู่ดี ๆ ลวดก็ออกจากหัวเชื่อมบ้าง หยุดบ้าง แต่หันกลับไปดู หน้าจอตู้เชื่อม MIG ยังติด พัดลมทำงาน ไฟไม่ได้ตัด และดูเหมือนเครื่องเชื่อมไม่ได้มีอาการเสียอะไรเลย สถานการณ์แบบนี้ทำให้หลายคนเริ่มสงสัยว่า ตู้เชื่อม MIG กำลังจะเสียหรือเปล่า มอเตอร์ป้อนลวดมีปัญหา หรือจริง ๆ แล้ว ต้องเปลี่ยนหัวเชื่อมทั้งชุด?
อาการ ลวดเดินสะดุด ในตู้เชื่อม MIG นั้น เป็นหนึ่งปัญหาที่ควรให้ความสนใจ ครับ ระบบ MIG ไม่ได้มีแต่ตู้เชื่อม MIG กับลวด ลวดเชื่อม MIG หนึ่งเส้นต้องเดินทางตั้งแต่ม้วนลวด ผ่านชุดลูกกลิ้งป้อน เข้าไปใน Liner ที่อยู่ในสายหัวเชื่อม ก่อนออกมาที่ Contact Tip และเข้าสู่แนวเชื่อมทุกจุด การผ่านตลอดเส้นทางนี้สร้างแรงต้านให้ลวดได้ แล้วถ้ามีจุดไหนผิดปกติ ลวดอาจเดินช้าลง กระตุก หรือหยุดเป็นช่วง ๆ ขณะที่ระบบไฟของตู้เชื่อม MIG ยังทำงานเป็นปกติ
เพราะฉะนั้น เมื่อเจออาการนี้ สิ่งแรกที่ควรทำไม่ใช่รีบปรับแรงดันไฟหรือสรุปว่าตู้เชื่อมเสีย แต่ควรมอง ระบบป้อนลวดทั้งเส้น ตั้งแต่ม้วนลวดไปจนถึงปลายหัวเชื่อม แล้วค่อย ๆ ไล่หาว่าลวดถูกขัดขวางตรงไหน
เริ่มที่ม้วนลวด ก่อนจะดู ชิ้นส่วนใน ตู้เชื่อม MIG
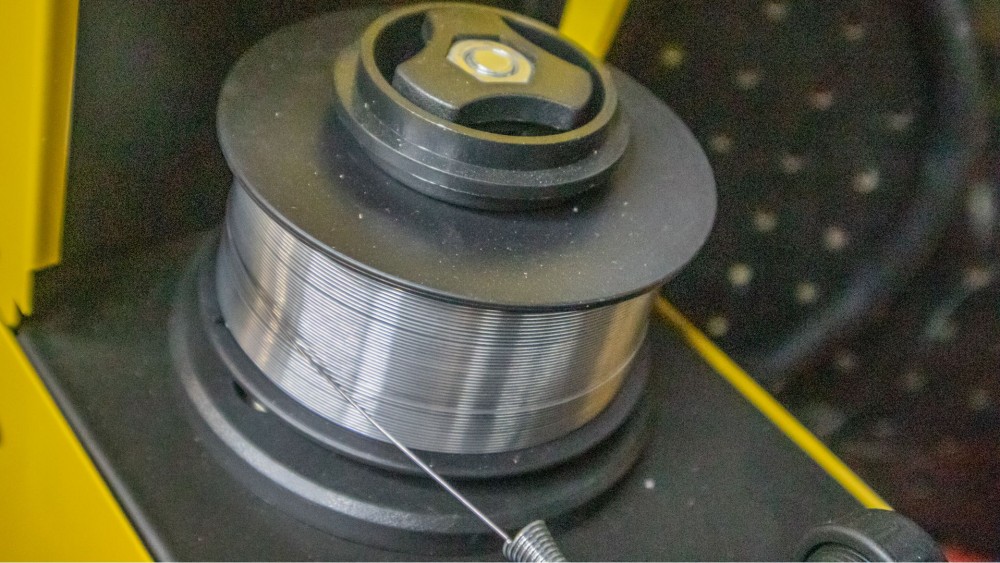
หลายคนเวลาเจอลวดกระตุก จะเปิดฝา ตู้เชื่อม MIG แล้วมองไปที่ ลูกกลิ้ง หรือ Drive Roll ก่อน แต่จริง ๆ แล้ว ควรถอยกลับ ไปเริ่มดูตั้งแต่ ม้วนลวด ครับ ก่อนที่ลวดจะเข้าสู่ลูกกลิ้ง ม้วนลวดต้องคลายตัวได้อย่างต่อเนื่องโดยไม่ฝืด และไม่หมุนฟรีเกินไป
นอกจากนี้ บริเวณแกนยึดม้วนลวด มักมีระบบสร้างแรงต้าน หรือ Spool Brake เพื่อป้องกันไม่ให้ม้วนหมุนต่อเองหลังมอเตอร์หยุด ถ้าตั้งแรงต้านมากไป ชุดป้อนลวดจะต้องออกแรงดึงลวดจากม้วนมากขึ้น พอแรงต้านสูงเกินกำลังที่ลูกกลิ้งสามารถส่งผ่าน ลวดอาจเดินช้า สะดุด หรือลูกกลิ้งหมุนฟรีบนผิวลวดได้
ถ้าอาการลวดสะดุดเพิ่งเกิดหลังจากเปลี่ยนม้วนลวดใหม่ จุดนี้ควรตรวจเป็นอันดับต้น ๆ เพราะปัญหาอาจไม่ได้อยู่ที่ ตู้เชื่อม MIG เลย แต่เป็นการติดตั้งม้วน ตั้งแรงเบรก หรือเส้นลวดไขว้กัน
ลูกกลิ้ง (Drive Roll) ใน ตู้เชื่อม MIG มีผลโดยตรง ต่อการป้อน
หลังจากลวดออกจากม้วน จุดต่อไป คือ Drive Roll หรือลูกกลิ้งป้อนลวด ซึ่งทำหน้าที่รับแรงจากมอเตอร์ป้อน แล้วส่งลวดเข้าสู่สายหัวเชื่อม แรงกดของลูกกลิ้ง ต้องอยู่ในช่วงที่เหมาะสม ถ้าแรงน้อยเกินไป เมื่อปลายทางมีแรงต้านเพิ่มขึ้น เช่น สายหัวเชื่อมโค้งหรือ Contact Tip ฝืด ลูกกลิ้งจะเริ่มหมุนผ่านผิวลวด แทนที่จะดันลวดไปข้างหน้า
อาการสังเกตได้จากด้านหน้า เช่น ลวดออกเร็วบ้าง ช้าบ้าง หรือหยุดไปชั่วขณะ แล้วกลับมาเดินใหม่ ทำให้แนวเชื่อมไม่ต่อเนื่อง และบางครั้งลวดอาจไหม้ย้อนกลับไปติด Contact Tip ได้ หลายคนอาจแก้ปัญหา ตู้เชื่อม MIG นี้ด้วยการขันแรง หรือกดลูกกลิ้งให้แน่น ซึ่งอาจช่วยได้ถ้าต้นเหตุคือแรงกดน้อยจริง แต่การขันจนแน่นสุด ไม่ใช่วิธีแก้ที่เหมาะสม เสมอไป
แรงกดมากเกินไปก็สร้างปัญหาได้ เหมือนกัน
ถ้ากด Drive Roll ลงบนลวดเชื่อมแรงเกินไป ลูกกลิ้งก็อาจบีบลวด จนเสียรูปได้ โดยเฉพาะลวดอ่อน เมื่อผิวลวดเสียรูป หรือมีเศษโลหะที่ขูดออกไป เศษเหล่านั้นอาจเข้าไปสะสมใน Liner และเพิ่มแรงเสียดทานขึ้นเรื่อย ๆ จากปัญหาเล็ก ๆ ที่ลูกกลิ้ง กลายเป็นปัญหาลวดติดภายในสายได้
ผู้ใช้ตู้เชื่อม MIG ควรตรวจทั้งกรณี Drive Roll Pressure มากไปและน้อยไปเมื่อพบปัญหาการป้อนลวด ไม่แนะนำให้เพิ่มแรงกดอย่างเดียว นอกจากนี้ยังต้องดูว่าลูกกลิ้งที่ใช้ตรงกับชนิด และขนาดของลวดหรือไม่ เพราะ ลูกกลิ้ง หรือ Drive Roll ไม่ได้มีเพียงขนาดเดียว สำหรับลวดทุกประเภท
ร่อง ลูกกลิ้ง หรือ Drive Roll ใช้กับ ตู้เชื่อม MIG ต้องตรงกับ ขนาดลวด
สมมติว่าใช้ลวดขนาด 0.8 มม. แต่เลือกใช้ร่องลูกกลิ้งที่ไม่เหมาะกับลวด แม้ระบบ ตู้เชื่อม MIG จะยังพอป้อนลวดได้ การจับลวดก็อาจไม่เต็มประสิทธิภาพ นอกจากขนาดแล้ว รูปแบบร่องของ ลูกกลิ้ง ยังต้องสัมพันธ์กับชนิดของลวดด้วย
ลวดเหล็ก Solid Wire, Flux-Cored Wire ลวดอะลูมิเนียม มีคุณสมบัติทางกายภาพต่างกัน ไม่ควรคิดว่าลูกกลิ้งแบบเดียวเหมาะกับลวดทุกชนิด เช่น ระบบสำหรับ Solid Wire มักพบ V-Groove ขณะที่ลวดบางชนิดอาจต้องใช้ลูกกลิ้ง ที่ออกแบบมาเพื่อให้ ส่งแรงได้โดยไม่สร้างความเสียหายกับลวด
ทางนำลวด ในสาย ตู้เชื่อม MIG คือสาเหตุ ที่มองไม่เห็นจากภายนอก
หนึ่งในตัวการสำคัญของอาการ ตู้เชื่อม MIG เดินลวดสะดุด คือ Liner หรือทางนำลวด ที่อยู่ภายในสายเชื่อม จุดนี้ตรวจด้วยสายตาจากภายนอกได้ยากมาก สายเชื่อมอาจดูใหม่ ไม่มีรอยแตก ไม่มีรอยไหม้ แต่ด้านในมีฝุ่น เศษโลหะ หรือความเสียหาย สะสมอยู่
ทุกครั้งที่ลวดป้อนผ่านทางนำ จะเกิดการเสียดสีกันเล็กน้อย เมื่อใช้เป็นเวลานาน ทางเดินที่ควรโล่งจึงเริ่มมีแรงต้านสูงขึ้น มอเตอร์ยังหมุน ลูกกลิ้งยังดัน แต่ลวดต้องใช้แรงมากขึ้น ในการเคลื่อนที่ จนในเริ่มเกิดอาการเดินไม่เรียบ
Liner ที่เสียหาย หรือถูกพับงอ ก็ให้ผลคล้ายกันครับ โดยเฉพาะหัวเชื่อมที่ใช้งานหนัก วางสายพาดมุมโต๊ะ ถูกของหนักทับ หรือถูกม้วนเก็บในรัศมีแคบเป็นประจำ ภายนอกอาจดูไม่รุนแรง แต่แนวทางเดินลวดด้านในอาจเกิดจุดฝืดได้
การที่ลวดป้อนดี เมื่อวางสายตรง ๆ แต่เริ่มสะดุดเมื่อสายโค้ง เป็นสัญญาณ ที่บอกเราให้ สนใจ Liner และสภาพสายเป็นพิเศษ ผู้ผลิตจึงมักแนะนำให้จัดสาย ตู้เชื่อม MIG ให้ตรงเท่าที่ทำได้ เมื่อตรวจปัญหาการป้อนลวด
อย่าม้วนสายเชื่อมเป็นวง แล้วทดลองลวด
ภาพที่พบได้บ่อยในพื้นที่ทำงานคือ ตู้เชื่อม MIG ตั้งอยู่ใกล้โต๊ะเชื่อม แต่สายเชื่อมยาวหลายเมตร ม้วนเก็บเป็นวงไว้ข้างเครื่อง จากนั้นดึงออกมาเฉพาะช่วงปลายเพื่อเชื่อม วิธีนี้ดูเรียบร้อย แต่เป็นการเพิ่มส่วนโค้งตลอด ซึ่งหมายถึงการเพิ่มแรงเสียดทานเข้ามาด้วย
ตู้เชื่อม MIG เชื่อมไม่ลื่น อาจเป็นเพราะสายยาวเกินไป จริงหรือไม่? ยิ่งสายยาว และมีแนวโค้งมาก ลวดยิ่งมีแนวโน้มสัมผัสผนังด้านในของ Liner มากขึ้น ลวดเหล็ก ที่แข็งอาจทนต่อสภาพนี้ได้ระดับหนึ่ง แต่เมื่อ Liner สกปรก หรือ Drive Roll สึก ปัจจัยต่าง ๆ จะรวมกัน จนเกิดอาการสะดุดขึ้นมาได้
ลองคลายสายหัวเชื่อมออก วางให้เป็นแนวตรงมากที่สุด แล้วทดลองป้อนลวดใหม่ ถ้าอาการดีขึ้นอย่างเห็นได้ชัด อย่างน้อย ก็ช่วยชี้ว่าปัญหาเกี่ยวกับแรงต้านในเส้นทางจากชุดป้อน ไปยังปลายหัวเชื่อม ไม่ได้เกิดจาก ตู้เชื่อม MIG โดยตรง
Contact Tip จุดเล็ก ๆ ที่ทำให้ลวดทั้งระบบหยุดได้
เมื่อใช้งาน ตู้เชื่อม MIG ไปนาน ๆ Contact Tip อาจเกิดการสึก มีสะเก็ดเชื่อมเกาะ จนลวดหลอมติดบริเวณปลายได้ ถ้ารูทางเดินลวดเริ่มตีบหรือมีสิ่งกีดขวาง มอเตอร์ด้านหลัง ก็จะดันลวดต่อไป แต่ลวดไม่สามารถผ่านออกมา ได้ตามปกติ
อาการที่เกิดขึ้นบางครั้งคล้ายกับ Drive Roll ลื่น คือได้ยินเสียงมอเตอร์ทำงาน แต่ลวดหยุด หรือกระตุก
ดังนั้นเวลาลวดเริ่มมีอาการผิดปกติ Contact Tip เป็นหนึ่งในจุด ที่ควรถอดตรวจก่อน เพราะตรวจง่ายและเป็นชิ้นส่วนสิ้นเปลืองอยู่แล้ว ถ้า Tip ผิดขนาด เสียรูป หรืออุดตัน การเปลี่ยนชิ้นเล็ก ๆ นี้อาจแก้ปัญหาได้ โดยไม่ต้องแตะตู้เชื่อม MIG เลย
ลวดเดินดี ตอนกดไก แต่สะดุดตอนเชื่อมจริง ต้องดูอะไร?
ทำไมแรงดันไฟของ ตู้เชื่อม MIG กับความเร็วป้อนลวด ถึงต้องสัมพันธ์กัน? ถ้าลวดป้อนมา ไม่เหมาะกับพลังงานของอาร์ก ลักษณะการเผาไหม้ของลวดจะเปลี่ยนไป และทำให้รู้สึกเหมือนลวดเดินผิดปกติได้
ในขณะเดียวกัน อย่ามองข้าม Contact Tip ที่ร้อนขึ้นระหว่างเชื่อมจริงด้วยครับ ชิ้นส่วนที่ทำงานได้ปกติตอนไม่ร้อน อาจสร้างแรงต้านเมื่อได้รับอุณหภูมิสูงขึ้น และยิ่งถ้า Tip เสื่อม ผิดขนาด หรือมีปัญหาอยู่แล้ว อาการอาจปรากฏเฉพาะหลังเริ่มเชื่อมไปสักระยะ
อีกจุดที่ควรดู คือสายกราวด์ และขั้วต่อของระบบ ตู้เชื่อม MIG ถ้าหน้าสัมผัสไม่ดี อาร์กที่ได้ ก็อาจไม่เสถียร จนทำให้รู้สึกคล้ายกับลวดป้อนไม่ต่อเนื่องได้ เพราะฉะนั้นการฟังเพียงเสียงอาร์กอย่างเดียวอาจยังแยกไม่ได้ว่าต้นเหตุ คืออะไร ต้องสังเกตการเคลื่อนที่ของลวดร่วมด้วย
เมื่อไหร่ ถึงควรสงสัย มอเตอร์ ป้อนลวด ใน ตู้เชื่อม MIG?
ถ้าถอดแรงต้านออกจากระบบแล้ว เช่น
- ตรวจว่าลวดหมุนออกจากม้วนได้ดี
- สายหัวเชื่อมและ Liner ไม่ตัน
- Contact Tip ไม่มีปัญหา
- Drive Roll ถูกชนิด และตั้งแรงกดถูกต้อง
แต่ความเร็วของลูกกลิ้งยังขึ้น ๆ ลง ๆ หรือมอเตอร์มีเสียงผิดปกติ ค่อยขยับไปตรวจมอเตอร์ ชุดเกียร์ สายไฟ วงจรควบคุม หรือบอร์ดควบคุมความเร็วครับ
งานส่วนนี้ เกี่ยวข้องกับระบบไฟฟ้า และชิ้นส่วนภายในตู้เชื่อม MIG ถ้าต้องเปิดฝาครอบส่วนไฟฟ้า ควรปิด และแยกเครื่องออกจากแหล่งจ่ายไฟตามคู่มือ และควรให้ช่างหรือศูนย์บริการเป็นผู้ตรวจ
วิธีคิดง่าย ๆ คือหา ว่า “ลวดเริ่มฝืดตรงไหน”
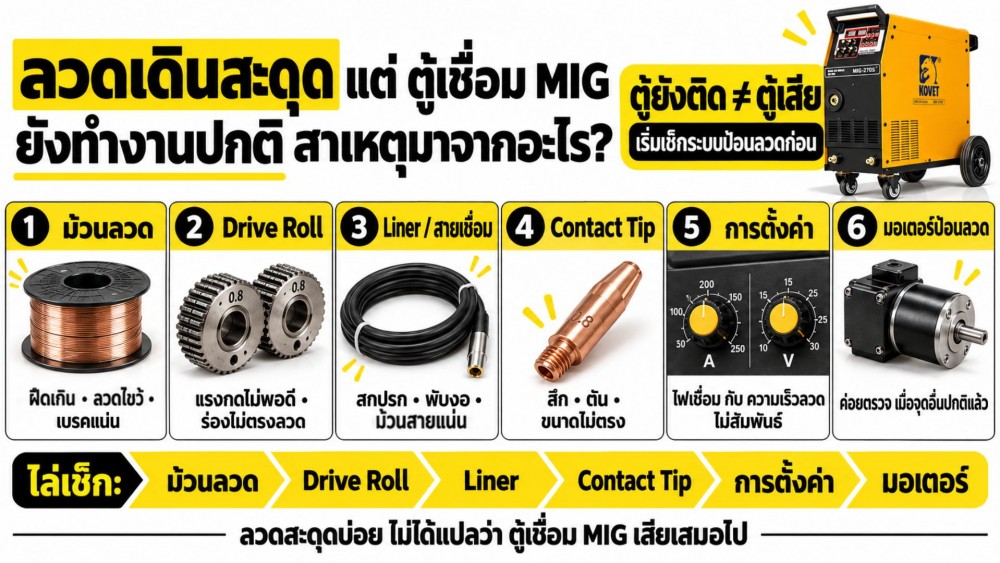
วิธีวิเคราะห์อาการ ลวด MIG เดินสะดุด ที่เข้าใจง่ายที่สุด คือมองเส้นทางของลวด เป็นเส้นเดียว เริ่มจากม้วนลวด มาที่แกนม้วน ผ่านเข้า Drive Roll ต่อไปยัง Liner และออกที่ Contact Tip แล้วถามว่าตรงไหนมีโอกาสสร้างแรงต้านผิดปกติ
การไล่ตรวจ ช่วยลดการเปลี่ยนอะไหล่ที่ไม่จำเป็น และที่สำคัญ คือทำให้เราไม่รีบตัดสินว่า ตู้เชื่อม MIG เสีย เพียงเพราะลวดออกจากหัวไม่สม่ำเสมอ
สรุป: ตู้เชื่อม MIG ปกติ แต่ลวดสะดุด ให้มองระบบป้อน ทั้งระบบ
อาการลวดเดินสะดุดไม่ได้มีคำตอบเดียว และไม่ได้หมายความว่าตู้เชื่อม MIG เสียเสมอไป เพราะระหว่างม้วนลวด กับปลายหัวเชื่อม มีชิ้นส่วนหลายจุดที่ต้องทำงานสัมพันธ์กัน แรงเบรกของม้วนพอดี Drive Roll ตรงกับขนาด และชนิดลวด แรงกดลูกกลิ้งไม่มาก หรือน้อยไป Liner สะอาดและไม่เสียรูป สายหัวเชื่อมไม่ม้วนหรือหักงอเกินไป และ Contact Tip ตรงขนาด และไม่มีสิ่งอุดตัน
ถ้ามองแค่หน้าจอของเครื่องแล้วถามว่า “ตู้เชื่อม MIG ยังติด ทำไมลวด ถึงไม่เดิน?” เราอาจกำลังมองปัญหาไม่ครบ เพราะเครื่องเชื่อม MIG นั้น อาจสร้างไฟได้ตามปกติ ในขณะที่ระบบป้อนลวดอีกส่วนหนึ่งมีแรงต้านเพิ่มขึ้น จนทำงานไม่เต็มประสิทธิภาพได้
ถ้าเข้าใจว่าระบบป้อนลวด ทำงานเป็นเส้นทางเดียวกัน ตั้งแต่ม้วนจนถึงปลายหัว การหาสาเหตุก็จะง่ายขึ้น และจะรู้ว่าควรปรับ ทำความสะอาด เปลี่ยนอะไหล่ หรือควรส่ง ตู้เชื่อม MIG ให้ช่างตรวจระบบป้อนลวด และวงจร อย่างละเอียด