


 TH
 English


Customers Also Purchased
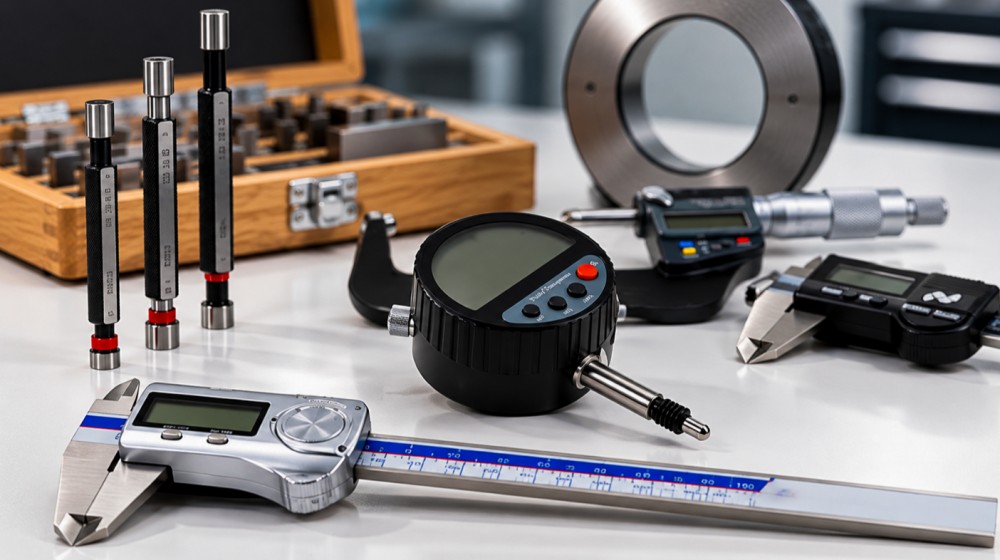
ใครเคยวัดระยะด้วย ตลับเมตร สองรอบแล้วได้ค่าไม่ตรงกัน หรือใช้เวอร์เนียวัดท่อชิ้นเดิมแล้วอ่านได้ไม่เท่ากันทุกครั้ง ก็เจอเรื่องเดียวกันนี้ สาเหตุคือ ผลการวัดไม่ได้ขึ้นอยู่กับคุณภาพ เครื่องมือวัด อย่างเดียว แต่ยังมีปัจจัยอื่นเกี่ยวข้องด้วย เช่น อุณหภูมิ หรือพวก คราบน้ำมัน เศษโลหะ หรือรูปทรงที่ไม่กลมสนิทเล็กน้อย ทำให้ค่าที่อ่านได้เปลี่ยนได้
ดังนั้น ถ้าวัดซ้ำแล้วค่าต่างกัน ไม่ได้แปลว่า เครื่องมือวัด เสียหรือใครวัดผิดเสมอไปครับ หากอยากได้ค่าที่เชื่อถือได้ ให้รอจนชิ้นงานมีอุณหภูมิคงที่ ใช้แรงสม่ำเสมอ และวัดตรงตำแหน่งเดิมทุกครั้ง
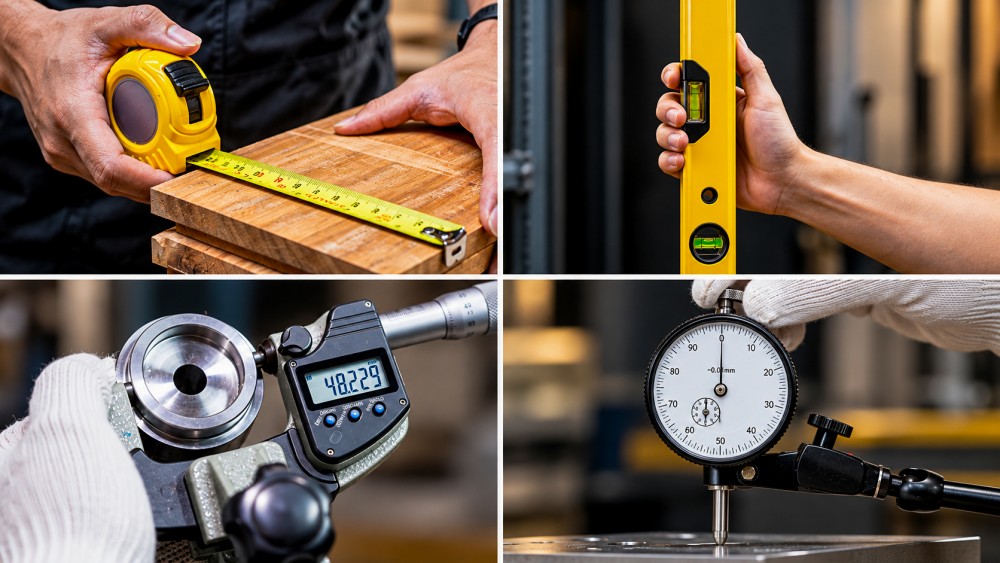
ทำไม เครื่องมือวัด ที่แม่นยำจึงให้ค่าต่างกันได้?
หลายคนเข้าใจว่า เครื่องมือวัด ที่มีความละเอียดสูงจะต้องแสดงค่าซ้ำเดิมทุกครั้ง แต่ในงานจริง ผลการวัดมีปัจจัยหลายอย่างเข้ามาเกี่ยวข้อง ตัวอย่างเช่น หากวัดแท่งเหล็กที่มีอุณหภูมิสูงกว่าบรรยากาศรอบตัว ขนาดของแท่งเหล็กอาจแตกต่างจากขณะที่เย็นตัวลงแล้ว เนื่องจากการขยายตัวและหดตัวตามอุณหภูมิ ขณะเดียวกัน หากใช้แรงกดต่างกันระหว่างวัด หรือหน้าสัมผัสมีคราบน้ำมัน ก็อาจทำให้ค่าที่อ่านได้แตกต่างกันอีก
ในทางมาตรวิทยา การวัดทุกครั้งมีความไม่แน่นอนของการวัด (Measurement Uncertainty) และการประเมินความน่าเชื่อถือของผลวัดจำเป็นต้องพิจารณาปัจจัยเหล่านี้ร่วมกัน NIST ดังนั้น ก่อนจะสรุปว่าเครื่องมือวัดเสีย ควรตรวจสอบเงื่อนไขการวัดให้ครบถ้วนก่อน
อุณหภูมิทำให้ขนาดชิ้นงานเปลี่ยนได้จริง
ตัวเลข 0.023 มม. อาจดูเล็กมากสำหรับงานก่อสร้างทั่วไป แต่สำหรับงานกลึงชิ้นส่วนที่มีค่าความคลาดเคลื่อนเพียงไม่กี่ร้อยส่วนของมิลลิเมตร ความเปลี่ยนแปลงนี้อาจมีความสำคัญ ตัวอย่างนี้เป็นการคำนวณประกอบความเข้าใจ ไม่ใช่ค่าสัมประสิทธิ์ที่ใช้แทนเหล็กทุกชนิดได้ เพราะโลหะแต่ละเกรดมีคุณสมบัติการขยายตัวแตกต่างกัน
ควรวัดชิ้นงานร้อนทันทีหรือไม่?
หากเป็นงานตรวจสอบขนาดละเอียด และแบบอ้างอิงที่อุณหภูมิมาตรฐาน ควรให้ชิ้นงาน และเครื่องมือวัด มีอุณหภูมิที่เหมาะสมและสม่ำเสมอก่อนวัด หรือใช้กระบวนการชดเชยอุณหภูมิตามวิธีที่ได้รับอนุมัติ ไม่ควรรีบนำชิ้นงานที่เพิ่งผ่านการกลึงหรือเจียรซึ่งยังมีความร้อนสะสมมาตัดสินผ่านหรือไม่ผ่านทันที สำหรับการวัดระยะทั่วไปที่ไม่ได้ต้องการความละเอียดสูง อาจไม่จำเป็นต้องควบคุมอุณหภูมิถึงระดับห้องมาตรวิทยา แต่ควรหลีกเลี่ยงการวัดบริเวณที่มีความร้อนผิดปกติหรืออุณหภูมิเปลี่ยนแปลงอย่างรวดเร็ว
แรงกดของ เครื่องมือวัด มีผลต่อค่าที่อ่านได้
ลองใช้เวอร์เนียวัดเส้นผ่านศูนย์กลางของท่อพลาสติก หากบีบปากวัดแน่นเกินไป ท่ออาจเสียรูปเล็กน้อย ทำให้ได้ค่าต่ำกว่าขนาดจริงในสภาวะที่ไม่มีแรงกด ส่วนงานวัดโลหะ แม้ชิ้นงานจะมีความแข็งสูงกว่า แต่การใช้แรงกดไม่สม่ำเสมออาจทำให้เกิดความคลาดเคลื่อนจากการสัมผัส การเอียง หรือการโก่งตัวของอุปกรณ์ได้
ไมโครมิเตอร์ช่วยควบคุมแรงวัดอย่างไร?
ไมโครมิเตอร์หลายรุ่นมี Ratchet Stop หรือระบบควบคุมแรงวัด ซึ่งช่วยให้ผู้ใช้สร้างแรงสัมผัสที่สม่ำเสมอขึ้นระหว่างการวัด วิธีใช้งานที่เหมาะสมคือหมุนให้ผิววัดสัมผัสชิ้นงาน แล้วใช้กลไกควบคุมแรงตามวิธีที่ผู้ผลิตกำหนด ไม่ควรฝืนหมุนต่อเพื่อให้ตัวเลขเปลี่ยนไปตามต้องการ
ตัวอย่างแบรนด์ที่ iTOOLMART มีในหมวดเครื่องมือวัดละเอียดคือ MITUTOYO ซึ่งมีไมโครมิเตอร์วัดนอกหลายรุ่น เช่น รุ่น 103-137 สำหรับช่วงวัด 0–25 มม.
สำหรับงานที่ต้องวัดขนาดเพลาหรือความหนาชิ้นส่วนเป็นประจำ การเลือกไมโครมิเตอร์ที่เหมาะกับช่วงวัดและมีระบบควบคุมแรงวัด ช่วยให้ผู้ปฏิบัติงานใช้วิธีวัดได้สม่ำเสมอขึ้น อย่างไรก็ตาม ความสามารถในการอ่านค่าละเอียดไม่ได้รับประกันว่าผลจะถูกต้องเสมอไป หากวิธีใช้งานไม่เหมาะสมหรือเครื่องมือไม่ได้รับการตรวจสอบสภาพ
วัดคนละตำแหน่ง อาจได้ค่าต่างกันแม้เป็นชิ้นเดียวกัน
ชิ้นงานที่ดูเรียบและสมมาตรอาจมีความคลาดเคลื่อนทางรูปทรงอยู่จริง ตัวอย่างเช่น เพลากลึงที่ดูเป็นทรงกระบอกอาจมีขนาดบริเวณปลายแตกต่างจากบริเวณกึ่งกลางเล็กน้อย หรือมีหน้าตัดบางตำแหน่งไม่กลมสมบูรณ์ หากช่างคนแรกวัดใกล้ปลายเพลา แต่ช่างอีกคนวัดบริเวณกลางเพลา ก็อาจได้ค่าต่างกัน ทั้งที่เครื่องมือทั้งสองทำงานได้ถูกต้อง วัดเพลาอย่างไรให้เปรียบเทียบค่ากันได้? ควรกำหนดตำแหน่งวัดให้ตรงกัน เช่น วัดที่ระยะจากปลายชิ้นงานตามแบบ หรือใช้จุดอ้างอิงที่ระบุไว้ชัดเจน
หากต้องตรวจสอบความกลมและความสม่ำเสมอของเส้นผ่านศูนย์กลาง อาจวัดหลายทิศทางและหลายตำแหน่งตามแผนการตรวจสอบ การหมุนไมโครมิเตอร์ไปรอบเพลาแบบสุ่มโดยไม่กำหนดจุดวัด อาจทำให้เปรียบเทียบค่าระหว่างคนหรือระหว่างรอบการผลิตได้ยาก นอกจากนี้ การตรวจพบขนาดที่แตกต่างกันหลายตำแหน่งไม่ได้บอกค่าความกลมหรือความเป็นทรงกระบอกครบถ้วนเสมอไป งานที่มีข้อกำหนดด้านรูปทรงเฉพาะต้องใช้วิธีตรวจวัดที่เหมาะสมเพิ่มเติม
คราบน้ำมันและเศษโลหะทำให้ค่าคลาดเคลื่อน
หลังจากผ่านกระบวนการตัดเฉือน ชิ้นงานมักมีน้ำมันหล่อเย็น เศษโลหะ หรือครีบบาง ๆ ติดอยู่ตามผิว แม้คราบเหล่านี้มีความหนาเพียงเล็กน้อย แต่เมื่อนำ เครื่องมือวัด ละเอียดมาสัมผัส อาจทำให้เกิดช่องว่างระหว่างผิววัดกับผิวชิ้นงาน ตัวเลขที่อ่านได้จึงอาจสูงกว่าขนาดจริง หรือเปลี่ยนแปลงไปเมื่อมีการเลื่อนจุดสัมผัส ก่อนวัดควรทำความสะอาดทั้งผิวชิ้นงานและหน้าสัมผัสของเครื่องมือ โดยใช้วัสดุที่ไม่ทำให้ผิววัดเป็นรอย หากพบครีบที่เกิดจากการกลึงหรือเจาะ ควรจัดการตามกระบวนการผลิตที่กำหนดก่อนตรวจรับ ไม่ควรนำ เครื่องมือวัด ไปกดทับครีบเพื่อพยายามอ่านค่า สำหรับเครื่องมือวัดละเอียด ควรหลีกเลี่ยงการใช้น้ำยาที่อาจทำลายชิ้นส่วนหรือผิวเคลือบของเครื่องมือ และปฏิบัติตามคำแนะนำการดูแลรักษาของผู้ผลิต
ถ้าหน้างานต้องเจอน้ำมันหล่อเย็นหรือฝุ่นเศษโลหะเป็นประจำ ระดับการป้องกันของตัวเครื่องก็เป็นอีกเรื่องที่ควรดูตั้งแต่ตอนเลือกซื้อ อ่านต่อได้ที่ มาตรฐานกันน้ำกันฝุ่น สำคัญแค่ไหน ก่อนตัดสินใจซื้อ เครื่องมือวัด
ตรวจสอบศูนย์ก่อนวัด ช่วยลดความผิดพลาดที่หลีกเลี่ยงได้
สำหรับเวอร์เนียหรือไมโครมิเตอร์ การตรวจสอบตำแหน่งศูนย์เป็นขั้นตอนพื้นฐานที่ไม่ควรมองข้าม ก่อนใช้งานควรทำความสะอาดผิวสัมผัส แล้วตรวจสอบว่าขณะปิดปากวัดหรือปรับตำแหน่งอ้างอิงตามคู่มือ เครื่องมือแสดงค่าได้ถูกต้องหรือไม่ หากพบว่าค่าศูนย์ผิดปกติ ควรตรวจหาสาเหตุ เช่น เศษสกปรกที่หน้าสัมผัส การกระแทก หรือความผิดปกติของกลไก
อย่างไรก็ตาม การตั้งศูนย์ให้ถูกต้องเพียงจุดเดียวไม่ได้ยืนยันว่าเครื่องมือมีความถูกต้องตลอดช่วงวัด สำหรับงานที่ต้องควบคุมคุณภาพ ควรตรวจสอบเครื่องมือด้วยมาตรฐานอ้างอิงที่เหมาะสม และดำเนินการสอบเทียบตามแผนที่กำหนด NIST อธิบายว่าการสอบเทียบด้านมิติมีบทบาทสำคัญในการสร้างความสามารถสอบกลับได้ของผลการวัดไปยังหน่วยมาตรฐานสากล
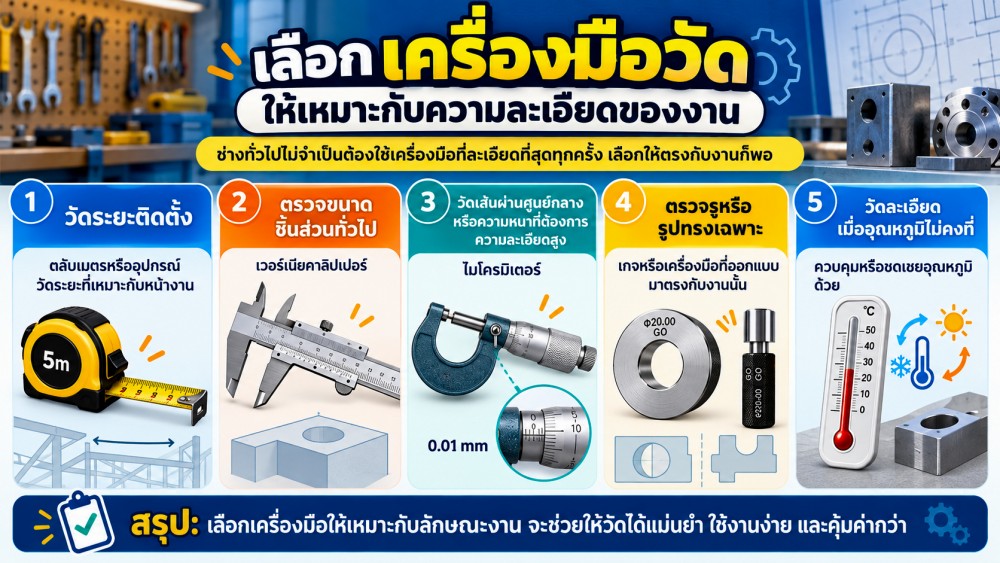
สรุป
การใช้ เครื่องมือวัด กับชิ้นงานเดิมแล้วได้ค่าไม่เท่ากัน อาจเกิดขึ้นได้จากอุณหภูมิ แรงกด จุดสัมผัส สิ่งสกปรก การจัดแนว และความแตกต่างของวิธีวัด การแก้ปัญหาจึงต้องเริ่มจากตรวจสอบสภาพแวดล้อมและวิธีการวัด ก่อนสรุปว่าเครื่องมือไม่มีความแม่นยำ
สำหรับงานทั่วไป การกำหนดจุดวัดให้ชัดเจนและใช้วิธีเดิมอย่างสม่ำเสมออาจช่วยลดความผิดพลาดได้มาก ขณะที่งานละเอียดควรให้ความสำคัญกับการสอบเทียบและความไม่แน่นอนของผลการวัดเพิ่มเติม เพราะตัวเลขที่น่าเชื่อถือไม่ได้มาจากหน้าจอที่แสดงทศนิยมมากที่สุด แต่มาจากกระบวนการวัดที่ควบคุมและตรวจสอบได้ แล้วคุณเคยใช้เครื่องมือวัดชิ้นงานเดิมแต่ได้ค่าต่างกัน จนต้องกลับมาตรวจสอบว่าเกิดจากเครื่องมือหรือวิธีวัดของตัวเองบ้างไหม?