


 TH
 English


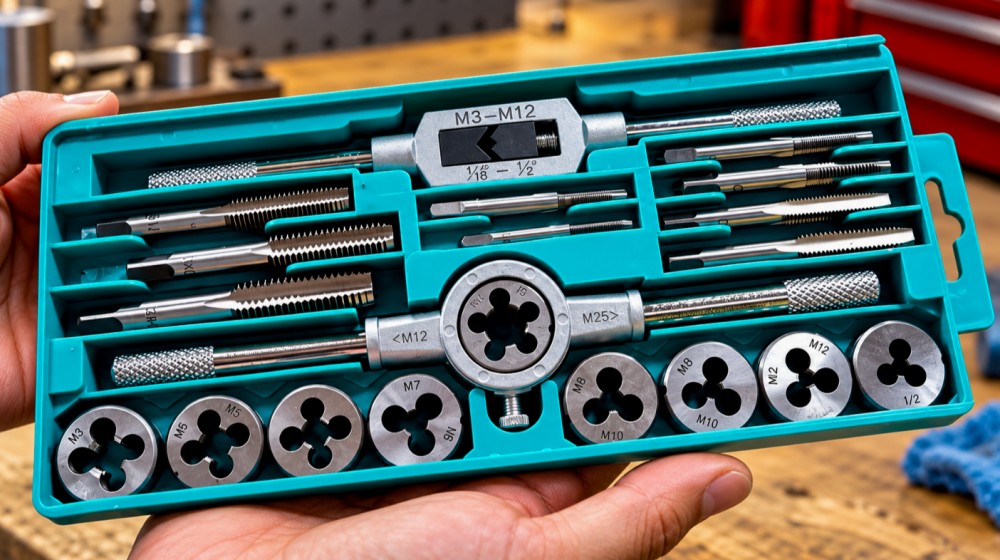
Customers Also Purchased


ช่างกำลังประกอบขายึดเหล็กเข้ากับฐานเครื่องจักร รูเกลียว M8 ที่เจาะเตรียมไว้ดูเรียบร้อยดี ช่วงแรกที่ใช้ ชุดต๊าปเกลียว หมุนเข้าไป ทุกอย่างก็เป็นไปอย่างราบรื่น แต่พอใกล้ถึงความลึกที่ต้องการ ด้ามต๊าปกลับเริ่มฝืดขึ้นเรื่อย ๆ แม้ออกแรงมากขึ้น ดอกก็ไม่ยอมเดินต่อ จนสุดท้ายได้ยินเสียงดังเป๊าะเบา ๆ พร้อมกับด้ามที่หมุนฟรีอยู่ในมือ
เมื่อยกด้ามขึ้นจึงพบว่าดอกต๊าปหักคาอยู่ในรู ซึ่งเป็นตำแหน่งที่ไม่สามารถใช้คีมจับออกมาได้ง่าย ๆ จากงานทำเกลียวที่ควรเสร็จภายในเวลาไม่นาน กลับกลายเป็นงานแก้ไขที่ต้องเสียทั้งเวลาและต้นทุนเพิ่ม ปัญหานี้ไม่ได้เกิดจากดอกต๊าปไม่มีคุณภาพเสมอไป เพราะการต๊าปรูตันหรือรูที่มีความลึกจำกัด มีรายละเอียดมากกว่าการต๊าปรูทะลุ โดยเฉพาะพื้นที่สำหรับรองรับเศษโลหะ ระยะเผื่อปลายดอก และชนิดของดอกต๊าปที่ใช้งาน
ทำไม ชุดต๊าปเกลียว จึงติดง่ายเมื่อใช้งานกับรูตัน?
รูตัน (Blind Hole) คือรูที่เจาะลงไปในชิ้นงานโดยไม่ทะลุอีกด้านหนึ่ง พบได้บ่อยในฐานเครื่องจักร ชิ้นส่วนอะลูมิเนียม แม่พิมพ์ และอุปกรณ์ยึดประกอบต่าง ๆ ความแตกต่างสำคัญคือ เศษโลหะที่เกิดระหว่างต๊าปไม่สามารถไหลออกทางด้านล่างเหมือนรูทะลุได้ จึงต้องอาศัยร่องคายเศษและวิธีจัดการเศษที่เหมาะสม
เมื่อเศษโลหะสะสมมากขึ้น ดอกต๊าปจะต้องรับแรงเสียดทานและแรงบิดเพิ่มขึ้น หากยังฝืนหมุนต่อ อาจเกิดความเสียหายได้ทั้งกับคมตัด เกลียวที่กำลังสร้าง และตัวดอกต๊าปเอง ผู้ผลิตเครื่องมือตัดอย่าง Sandvik Coromant ระบุสาเหตุที่สัมพันธ์กับปัญหาดอกต๊าปหักไว้หลายประการ ได้แก่ ดอกชนก้นรู เศษโลหะอุดตัน รูนำเล็กเกินไป และการหล่อลื่นที่ไม่เพียงพอ
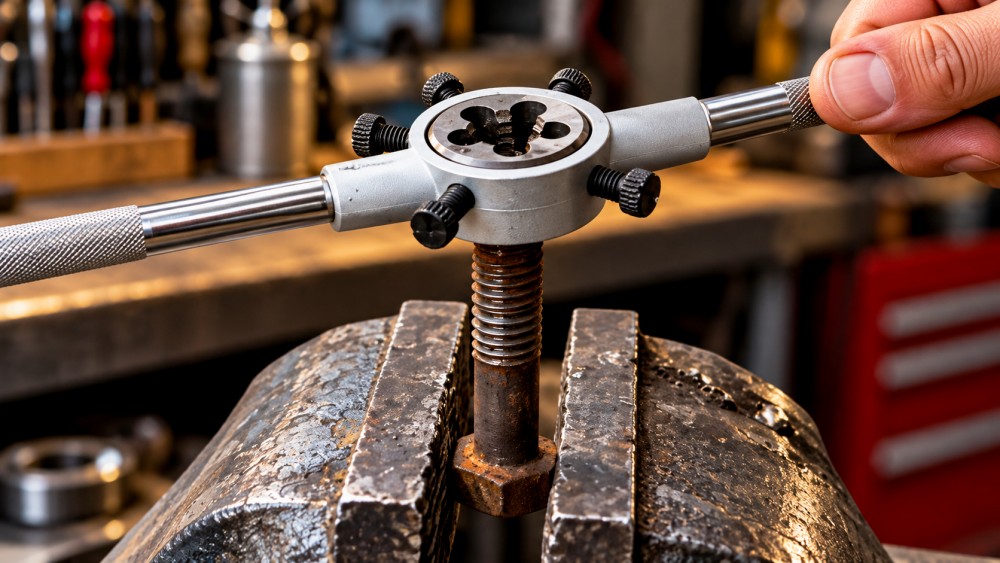
เจาะรูนำตื้นเกินไป แม้ดอกต๊าปจะยังหมุนเข้าได้
หนึ่งในข้อผิดพลาดที่พบได้คือ ช่างกำหนดความลึกในการเจาะรูเท่ากับความยาวเกลียวที่ต้องการพอดี โดยไม่ได้เผื่อพื้นที่สำหรับปลายดอกต๊าป ตัวอย่างเช่น ต้องการเกลียวที่ใช้งานได้ลึก 15 มม. แล้วเจาะรูนำลึกเพียง 15 มม. เมื่อใช้ดอกต๊าปจริง ส่วนปลายที่เป็นฟันนำจะเข้าถึงก้นรูก่อนที่ฟันต๊าปส่วนอื่นจะสร้างเกลียวเต็มรูปได้ตลอดระยะที่กำหนด นอกจากนี้ ดอกสว่านทั่วไปมีปลายเป็นทรงกรวย ทำให้ความลึกส่วนที่เป็นรูทรงกระบอกเต็มหน้าตัดอาจน้อยกว่าความลึกรวมที่เจาะไว้
ควรเผื่อความลึกอย่างไร? ก่อนเจาะควรพิจารณาองค์ประกอบต่อไปนี้
- ความลึกเกลียวเต็มรูปที่ต้องการใช้งานจริง
- ความยาวส่วนฟันนำของดอกต๊าป
- พื้นที่สำรองสำหรับเศษโลหะและระยะปลอดภัยที่ก้นรู
- รูปทรงปลายดอกสว่านและความลึกที่เครื่องมือเข้าถึงได้
ไม่ควรใช้ค่าระยะเผื่อเดียวกันกับทุกขนาด เพราะดอกแต่ละชนิดมีรูปทรงส่วนปลายและความสามารถในการต๊าปลึกไม่เท่ากัน หากชิ้นงานมีความหนาจำกัดจนไม่สามารถเจาะลึกเพิ่มได้ ควรกลับไปพิจารณาความยาวเกลียวที่ต้องรับแรงจริงร่วมกับข้อกำหนดทางวิศวกรรม แทนการพยายามต๊าปให้ลึกจนชนก้นรู
เลือก ชุดต๊าปเกลียว ผิดประเภท ทำให้เศษโลหะสะสม
ดอกต๊าปไม่ได้ออกแบบให้คายเศษในทิศทางเดียวกันทั้งหมด และนี่เป็นปัจจัยสำคัญที่ควรพิจารณาเมื่อเลือกซื้อชุดต๊าปเกลียว
- ดอกต๊าปร่องตรง เหมาะกับงานต๊าปมือทั่วไปและวัสดุบางประเภทที่เกิดเศษสั้น การใช้งานต้องควบคุมจังหวะหมุนและจัดการเศษให้เหมาะสม โดยเฉพาะเมื่อทำเกลียวภายในรูตัน
- ดอกต๊าปร่องเกลียว ดอกต๊าปร่องเกลียว (Spiral Flute Tap) หลายรุ่นออกแบบให้ช่วยพาเศษโลหะขึ้นมาทางปากรู จึงเหมาะกับงานรูตัน โดยเฉพาะวัสดุที่เกิดเศษต่อเนื่อง อย่างไรก็ตาม หากเศษพันรอบดอกหรือชนส่วนจับยึด ก็ยังทำให้คมบิ่นหรือดอกหักได้เช่นกัน ตามคำแนะนำด้านเทคนิคของ YAMAWA
- ดอกต๊าปเกลียวแบบปลายผลักเศษ ดอกต๊าปแบบ Spiral Point หรือ Gun Tap มักช่วยผลักเศษไปด้านหน้าของดอก จึงเหมาะกับรูทะลุที่มีพื้นที่ให้เศษออกด้านหลังมากกว่า หากนำมาใช้กับรูตันโดยไม่มีพื้นที่รองรับเศษอย่างเพียงพอ เศษอาจสะสมอยู่บริเวณก้นรู และทำให้ดอกเดินต่อไม่ได้ ดังนั้น การเลือกชุดต๊าปเกลียวไม่ควรดูเพียงว่าเป็นเกลียว M6, M8 หรือ M10 แต่ต้องรู้ด้วยว่าชิ้นงานเป็นรูตันหรือรูทะลุ
| ขนาดเกลียว | พิชเกลียว | รูนำโดยประมาณ |
|---|---|---|
| M5 | 0.8 มม. | 4.2 มม. |
| M6 | 1.0 มม. | 5.0 มม. |
| M8 | 1.25 มม. | 6.8 มม. |
| M10 | 1.5 มม. | 8.5 มม. |
| M12 | 1.75 มม. | 10.2 มม. |
ไม่ได้กำจัดเศษโลหะก่อนต๊าปต่อ ระหว่างต๊าปเกลียว
เศษโลหะจะเกิดขึ้นอย่างต่อเนื่องตามแนวคมตัด ลักษณะเศษแตกต่างกันไปตามวัสดุและรูปทรงของดอกต๊าป เหล็กบางชนิดเกิดเศษสั้น ขณะที่อะลูมิเนียมหรือวัสดุเหนียวบางเกรดอาจเกิดเศษยาวต่อเนื่อง เมื่อเศษเหล่านี้สะสมอยู่ในรูตัน ก็อาจขัดขวางการเคลื่อนของดอกได้ สำหรับชุดต๊าปเกลียวแบบมือหมุนที่ใช้ดอกต๊าปร่องตรงสำหรับตัดเกลียว
วิธีหนึ่งที่นิยมใช้คือหมุนเดินหน้าเป็นช่วงสั้น ๆ แล้วถอยกลับเล็กน้อยเพื่อช่วยหักเศษ ทั้งนี้ต้องปรับจังหวะให้เหมาะกับวัสดุและเครื่องมือ ไม่ควรนำวิธีนี้ไปใช้กับดอกต๊าปเครื่องหรือดอกต๊าปขึ้นรูปทุกประเภทโดยอัตโนมัติ เพราะรูปแบบการทำงานแตกต่างกัน หากสังเกตว่าดอกเริ่มฝืดผิดปกติ ให้หยุดและถอนออกอย่างระมัดระวัง ตรวจสอบเศษในร่องและภายในรู ก่อนเริ่มทำงานอีกครั้ง ที่สำคัญ ไม่ควรใช้มือเปล่าปาดเศษโลหะหรือเป่าเศษเข้าหาตัวเอง ควรใช้แปรงหรืออุปกรณ์กำจัดเศษที่เหมาะสม พร้อมอุปกรณ์ป้องกันดวงตา
ใช้น้ำมันหล่อลื่นไม่เหมาะกับวัสดุ
การหล่อลื่นช่วยลดแรงเสียดทานบริเวณคมตัดและผิวเกลียวที่กำลังก่อตัว อีกทั้งมีส่วนช่วยจัดการความร้อนที่เกิดขึ้นระหว่างทำงาน แต่การใช้น้ำมันหล่อลื่นอะไรก็ได้ไม่ได้หมายความว่าจะเหมาะกับการต๊าปทุกชนิด
- เหล็กกล้าทั่วไป เลือกน้ำมันตัดเกลียวตามคำแนะนำสำหรับงานเหล็ก
- สแตนเลส ต้องให้ความสำคัญกับการหล่อลื่นและการลดการเสียดสี เนื่องจากวัสดุบางเกรดมีแนวโน้มเกิดการติดของเนื้อโลหะและแข็งตัวจากการแปรรูป
- อะลูมิเนียม ควรเลือกสารหล่อลื่นที่เหมาะกับอะลูมิเนียม เพื่อลดปัญหาเศษติดคม
- เหล็กหล่อบางประเภท: อาจใช้การต๊าปแบบแห้งตามคำแนะนำของผู้ผลิต เพราะวัสดุมีลักษณะเศษต่างจากเหล็กเหนียว สิ่งที่ควรหลีกเลี่ยงคือการฝืนต๊าปต่อทั้งที่ดอกมีเสียงผิดปกติหรือเกิดแรงต้านมากขึ้น เพราะอาจสร้างความเสียหายก่อนที่ผู้ใช้งานจะรู้ตัว
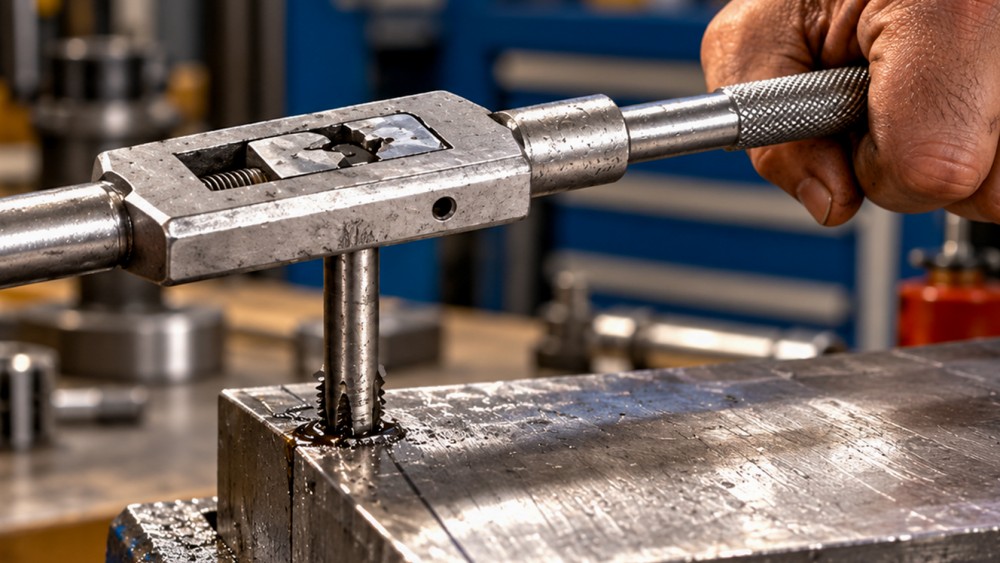
ชุดต๊าปเกลียว 3 ตัว จำเป็นกับงานรูตันอย่างไร?
สำหรับการต๊าปด้วยมือ ชุดต๊าปบางประเภทมีดอก 3 ตัวต่อหนึ่งขนาด เพื่อช่วยแบ่งขั้นตอนการสร้างเกลียว ดอกเริ่มต้นมักมีส่วนปลายเรียวยาว ช่วยนำทางเข้าสู่รูได้ง่าย จากนั้นใช้ดอกที่มีส่วนฟันนำสั้นลงเพื่อสร้างเกลียวให้ลึกขึ้น และอาจใช้ดอกเก็บก้นรูในขั้นตอนสุดท้าย
อย่างไรก็ตาม ไม่ควรตัดสินลำดับจากหมายเลขหรือชื่อดอกโดยไม่ตรวจสอบระบบที่ผู้ผลิตใช้ เพราะชุดต๊าปแต่ละมาตรฐานอาจมีการระบุลำดับแตกต่างกัน ตัวอย่างแบรนด์ที่พบในหมวดสินค้าของ iTOOLMART คือ VOLKEL ซึ่งมีชุดต๊าปมือแบบ 3 ตัว รวมถึงชุดต๊าปพร้อมดอกสว่านหลายขนาด เหมาะกับงานซ่อมและงานทำเกลียวที่ต้องใช้ขนาดหลากหลาย
iToolmart สำหรับช่างที่ทำงานประจำในอู่หรือโรงงาน การมีดอกต๊าปและดอกสว่านที่จัดเก็บเป็นชุดช่วยลดความเสี่ยงจากการหยิบขนาดผิด และทำให้ตรวจสอบอุปกรณ์ก่อนเริ่มงานได้สะดวกขึ้น
เทคนิคเตรียมงานก่อนใช้ชุดต๊าปเกลียว
งานต๊าปที่ดีเริ่มจากการเตรียมชิ้นงานมากกว่าการแก้ปัญหาระหว่างหมุนดอก เริ่มจากตรวจสอบแบบงาน ขนาดเกลียว พิช และความลึกที่ต้องการ จากนั้นเลือกดอกสว่านนำให้สัมพันธ์กับชนิดของดอกต๊าป จับชิ้นงานให้แน่นเพื่อป้องกันการเคลื่อนตัวระหว่างทำงาน และตรวจสอบความตั้งฉากของดอกกับผิวงาน การเริ่มเกลียวเอียงเพียงเล็กน้อยอาจทำให้เกลียวเสียรูปหรือเพิ่มภาระที่ดอกต๊าปรับอยู่ สำหรับผู้ทำ DIY ที่ใช้สว่านมือถือเจาะรู ควรตรวจสอบแนวเจาะเป็นพิเศษ และอาจใช้แท่นจับหรืออุปกรณ์ช่วยนำแนวหากต้องการความเที่ยงตรงสูง
หลังต๊าปเสร็จ ให้ทำความสะอาดเศษ ตรวจสอบเกลียว และทดลองประกอบด้วยโบลต์ขนาดที่ถูกต้องโดยไม่ฝืนขัน หากเป็นงานที่มีข้อกำหนดทางวิศวกรรม ควรใช้เกจตรวจสอบเกลียวตามมาตรฐานที่กำหนด ไม่ใช่อาศัยเพียงความรู้สึกว่าโบลต์หมุนเข้าได้
สรุป
ชุดต๊าปเกลียว ไม่ควรใช้แรงแก้ปัญหา ปัญหาดอกต๊าปติดคารูตันเกิดได้จากหลายสาเหตุ ทั้งรูนำตื้นหรือเล็กเกินไป เศษโลหะสะสม การใช้ดอกต๊าปผิดประเภท และการหล่อลื่นที่ไม่เหมาะสม สิ่งสำคัญคือการเตรียมรูนำให้ถูกต้อง เผื่อพื้นที่ก้นรู เลือกดอกที่เหมาะกับลักษณะงาน และหยุดตรวจสอบทันทีเมื่อพบแรงต้านผิดปกติ
สำหรับงานซ่อมบำรุงและงาน DIY การมีชุดต๊าปเกลียวคุณภาพดีเป็นเพียงส่วนหนึ่งของความสำเร็จ เพราะวิธีใช้งานและการสังเกตอาการของเครื่องมือก็มีความสำคัญไม่แพ้กัน แล้วเวลาคุณใช้ชุดต๊าปเกลียวทำงานรูตัน เคยเจอปัญหาดอกติดคารูเพราะเศษโลหะ หรือเพราะเจาะรูนำตื้นเกินไปมากกว่ากัน?
เลือก ชุดต๊าปเกลียว ให้เหมาะกับการใช้งาน